
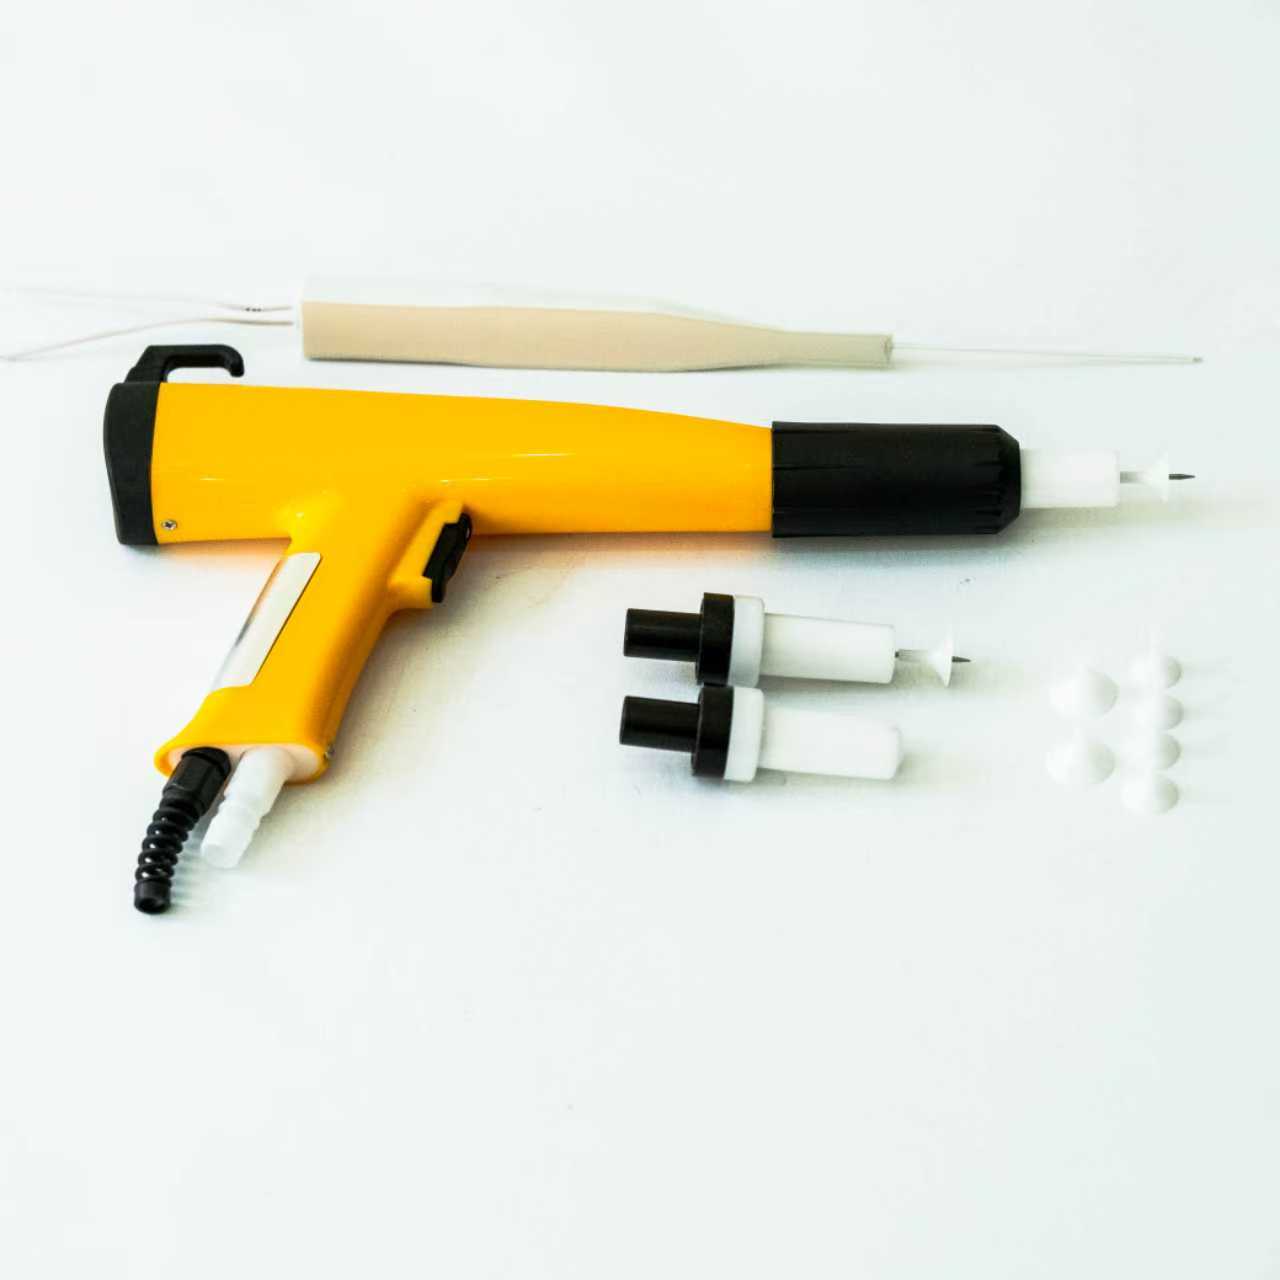
Des pistolets de projection de poudre différents peuvent produire des résultats nettement distincts, même lorsqu’ils utilisent la même poudre et les mêmes paramètres de revêtement. Les différences pratiques se manifestent par l’efficacité de transfert, la régularité du film, la couverture des bords, le contrôle exercé par l’opérateur et la quantité d’ajustements requis. Comprendre le comportement d’un pistolet de projection de poudre aide les équipes de production à relier le choix de l’équipement à la géométrie des pièces, au débit et aux exigences de finition, plutôt que de se fier à une seule spécification générale.

Les performances ne dépendent pas uniquement du pistolet. Sa sortie électrostatique, sa distribution de poudre, sa configuration de buse, la technique de l’opérateur ainsi que sa position relative par rapport à la pièce jouent toutes un rôle. Un pistolet de projection de poudre adapté à de grands panneaux plats peut ne pas offrir le même niveau de contrôle sur des pièces en creux ou des profils étroits. L’analyse comparative de ces facteurs fournit aux acheteurs une image plus utile des résultats attendus et aide à identifier les éléments devant être testés avant toute modification en production.
Facteurs fondamentaux influençant les performances du pistolet de projection
Chargement électrostatique et efficacité de transfert
Un pistolet de projection de poudre électrostatique charge la poudre afin que les particules soient attirées vers une pièce mise à la terre. La régularité du chargement influence la quantité de poudre atteignant la pièce ainsi que l’uniformité de son dépôt. Un pistolet de projection de poudre doté d’une sortie stable et réglable facilite l’équilibre entre attraction et dépôt, selon les pièces traitées. L’efficacité réelle de transfert dépend toutefois encore de la mise à la terre, du débit d’air dans la cabine, des caractéristiques de la poudre et de la distance d’application ; les seules caractéristiques techniques de l’équipement ne permettent donc pas de prédire le résultat.
Une tension élevée n’est pas automatiquement supérieure dans toutes les situations. Un débit excessif peut provoquer une réionisation inverse ou un dépôt irrégulier, notamment dans les recoins profonds et les angles. Un pistolet de projection de poudre performant permet aux opérateurs d’ajuster les paramètres en fonction de la géométrie des pièces et des conditions de revêtement, plutôt que d’appliquer un réglage unique universel. Lors de la comparaison de systèmes, examinez l’étendue et la reproductibilité des réglages, puis validez ces derniers sur des pièces représentatives à l’aide de la poudre réelle et dans les conditions réelles de la ligne.
Contrôle du débit et du motif de projection
Le système d’alimentation détermine la régularité avec laquelle la poudre circule depuis la source jusqu’à la pièce à revêtir. Des variations dans l’alimentation, la pression d’air, l’état du flexible ou la fluidisation de la poudre peuvent entraîner une modification du motif, même avec un pistolet de projection de poudre bien conçu. Un débit constant favorise une épaisseur de film prévisible et réduit la nécessité de retouches répétées. Pour une comparaison équitable, évaluez la stabilité du motif sur une série de production normale plutôt que de juger sur une démonstration brève.
La forme et la taille de la buse influencent la largeur et la concentration du motif de pulvérisation. Un motif large permet de recouvrir efficacement des surfaces planes, tandis qu’un motif plus étroit offre davantage de précision autour de détails de petite taille. Le pistolet de projection de poudre approprié doit permettre de choisir facilement un motif adapté à la pièce, plutôt que d’obliger les opérateurs à compenser par des passes maladroites. Évaluez la couverture à distance et vitesse normales de pulvérisation, y compris les transitions entre les zones planes et les bords.
Différences de performance selon la pièce et la tâche de production
Surfaces planes comparées à des géométries complexes
Les composants volumineux et plats exigent une couverture stable et uniforme, ainsi qu’un motif d’application couvrant une surface utile. Pour ces travaux, un pistolet de projection de poudre qui maintient un débit constant et des réglages simples peut aider les opérateurs à effectuer des passes reproductibles. Une précision excessive est moins importante qu’un dépôt de film uniforme sur le panneau. Comparez le dépôt en bordure et le recouvrement entre les passes, ainsi que l’apparence au centre, car différents motifs peuvent produire des profils de couverture distincts.
Les pièces complexes imposent des exigences plus élevées en matière d’accès et de contrôle électrostatique. Les creux, les angles et les zones en cage de Faraday peuvent résister à l’entrée de la poudre ou accumuler un excédent de matériau. Un pistolet de projection de poudre doté d’une sortie réglable et de buses adaptées peut permettre aux opérateurs d’aborder ces zones de façon plus réfléchie, mais la géométrie reste un facteur limitant. Testez des pièces réelles en production, faites-les pivoter ou repositionnez-les lorsque cela est possible, et inspectez les surfaces cachées plutôt que de juger uniquement la face visible.
Flexibilité manuelle et reproductibilité automatisée
L'application manuelle offre une flexibilité lorsque la composition des produits change fréquemment ou lorsque les pièces varient en taille. Ici, un pistolet de projection de poudre est étroitement lié à la compétence de l’opérateur, à son confort et à la clarté des commandes. Une détente réactive et des réglages facilement accessibles permettent d’effectuer plus aisément de petits ajustements, tandis que la formation soutient une distance et un mouvement constants. Les comparaisons de performance doivent inclure la rapidité avec laquelle les opérateurs parviennent à obtenir un résultat acceptable sur des pièces représentatives, et non pas uniquement le réglage de débit maximal.
Les lignes automatisées accordent davantage d’importance aux réglages reproductibles, au montage et à l’intégration avec la vitesse du convoyeur et la présentation des pièces. Un pistolet de projection de poudre utilisé en automatisation doit délivrer un motif stable sur des cycles répétés et rester facilement accessible pour le nettoyage et la maintenance. Le choix optimal dépend de l’agencement de la ligne et de la variabilité des produits, et non simplement du fait que le pistolet soit manuel ou automatique. Comparez la reproductibilité des résultats mesurés d’épaisseur de film et le temps nécessaire pour rétablir les réglages après une maintenance courante.
Évaluer les équipements afin d’obtenir des résultats fiables
Utiliser des critères de comparaison fondés sur la production
Un essai contrôlé est plus informatif que la simple comparaison de spécifications isolées. Utilisez la même préparation du substrat, le même lot de poudre, les mêmes vérifications de mise à la terre, les mêmes conditions de cabine et la même épaisseur cible de film pour chaque pistolet de projection de peinture en poudre. Enregistrez les paramètres et inspectez plusieurs emplacements sur chaque pièce, y compris les bords et les zones creuses. Cette approche permet de distinguer clairement les effets liés à l’équipement des variations liées au procédé et révèle si une différence de performance revêt une réelle signification pour l’application concrète.
Intégrez dans l’évaluation la consommation de matière, les retouches, les changements de référence et le nettoyage. Un pistolet de projection de peinture en poudre qui produit un motif uniforme mais nécessite des interventions fréquentes peut ne pas convenir à un flux de production à forte variété de références. À l’inverse, un système offrant davantage de réglages peut s’avérer précieux lorsque les travaux varient considérablement. Comparez le volume total de travail requis pour obtenir une finition acceptable, et impliquez les opérateurs qui utiliseront et entretiendront l’équipement pendant l’essai.
Adaptez les commandes et la maintenance au procédé
Les commandes doivent être suffisamment compréhensibles pour permettre aux opérateurs de reproduire les paramètres approuvés d’un poste à l’autre. Des plages de réglage clairement indiquées et des recettes enregistrées peuvent réduire les variations évitables d’un pistolet de projection de poudre à un autre. Vérifiez quels paramètres peuvent être verrouillés ou documentés, et définissez la manière dont les opérateurs doivent réagir lorsque la poudre, la géométrie des pièces ou les conditions environnementales changent. Cette pratique est particulièrement utile lorsque plusieurs personnes partagent du matériel ou lorsque les séries de production alternent entre différents produits.
La maintenance influence également les performances au fil du temps. Des buses usées, des composants contaminés, des câbles endommagés ou une mise à la terre irrégulière peuvent compromettre le fonctionnement d’un pistolet de projection de poudre qui avait donné satisfaction lors des essais initiaux. Vérifiez l’accès aux points d’inspection courants et mettez en place des pratiques de nettoyage compatibles avec le calendrier de production. Pour les systèmes électrostatiques, le module haute tension constitue un élément de l’ensemble de charge ; sa pertinence doit être évaluée conjointement avec l’ensemble du pistolet, des commandes et du procédé d’application.
FAQ
Quelle différence de performance revêt la plus grande importance pour les panneaux plats ?
Pour les panneaux plats, privilégiez une largeur de motif constante, une alimentation en poudre stable et un film uniforme au centre comme sur les bords. Un pistolet de projection de poudre doit être évalué à une vitesse de ligne et à une distance d’application réalistes. Validez les résultats par inspection du revêtement plutôt que de supposer qu’un motif plus étendu améliorera automatiquement la couverture.
Un seul pistolet peut-il convenir aussi bien aux pièces simples qu’aux pièces complexes ?
Souvent, mais la régularité atteignable dépend de la plage de réglage, des options de buses, de l’accès aux pièces et de la technique de l’opérateur. Un pistolet de projection de poudre peut traiter des géométries variées lorsque les paramètres et les méthodes d’application peuvent être adaptés. Des essais sur les pièces les plus complexes permettent d’identifier les cas où une configuration dédiée s’avère nécessaire.
Comment les équipes doivent-elles comparer les pistolets avant de remplacer l’équipement ?
Conserver des conditions de procédure stables, traiter des pièces représentatives et comparer l’uniformité du film, le taux de transfert, les retouches, le temps de configuration et les besoins en maintenance. Associer les opérateurs à l’évaluation et documenter les paramètres. Cela permet d’évaluer chaque pistolet de projection de poudre en fonction des exigences de production, et non pas sur la base d’une simple démonstration éphémère.