
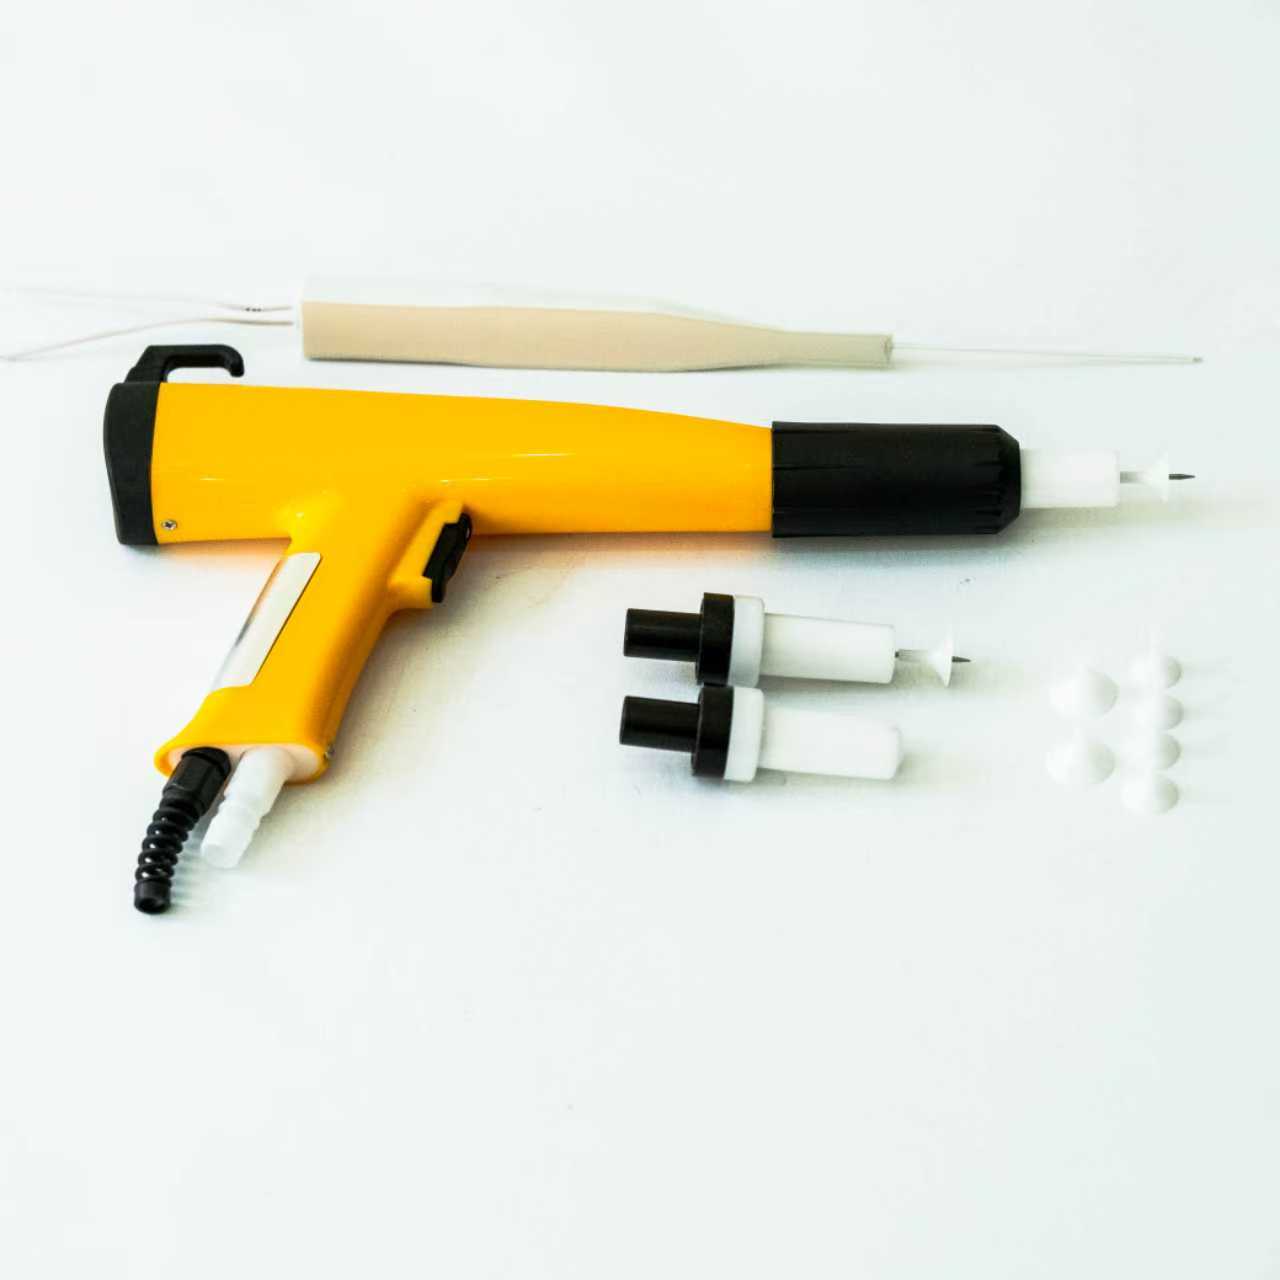
Verschiedene Pulverbeschichtungspistolen können deutlich unterschiedliche Ergebnisse liefern, selbst wenn sie dasselbe Pulver und dieselben Beschichtungseinstellungen verwenden. Praktische Unterschiede zeigen sich in der Übertragungseffizienz, der Filmgleichmäßigkeit, der Kantenbedeckung, der Bedienbarkeit durch den Anwender sowie dem erforderlichen Justieraufwand. Ein Verständnis der Leistungsfähigkeit einer Pulverbeschichtungspistole hilft Fertigungsteams dabei, die Wahl der Ausrüstung gezielt mit der Bauteilgeometrie, der Durchsatzleistung und den Anforderungen an das Oberflächenfinish zu verknüpfen – statt sich allein auf eine einzelne, aussagekräftige Kenngröße zu verlassen.

Die Leistung wird nicht allein durch die Pistole bestimmt. Entscheidend sind vielmehr ihre elektrostatische Ausgangsleistung, die Pulverzufuhr, die Düsenkonfiguration, die Bedienungstechnik des Anwenders sowie deren räumliche Beziehung zum Werkstück. Eine Pulverbeschichtungspistole, die für breite, flache Blechtafeln geeignet ist, bietet möglicherweise nicht dieselbe Kontrolle bei vertieften Bauteilen oder schmalen Profilen. Der Vergleich dieser Faktoren vermittelt Käufern ein aussagekräftigeres Bild der zu erwartenden Ergebnisse und unterstützt die Identifizierung dessen, was vor einer Produktionsumstellung getestet werden sollte.
Grundlegende Faktoren, die die Leistung einer Spritzpistole beeinflussen
Elektrostatische Aufladung und Übertragungseffizienz
Eine elektrostatische Pulverlack-Spritzpistole lädt das Pulver auf, sodass die Partikel von einem geerdeten Werkstück angezogen werden. Die Konsistenz der Aufladung beeinflusst, wie viel Pulver das Werkstück erreicht und wie gleichmäßig es sich dort ablagert. Eine Pulverlack-Spritzpistole mit stabiler, einstellbarer Leistungsabgabe erleichtert das Ausbalancieren von Anziehungskraft und Ablagerung für unterschiedliche Teile. Die tatsächliche Übertragungseffizienz hängt jedoch weiterhin von der Erdung, der Luftströmung in der Lackierkabine, den Eigenschaften des Pulvers sowie dem Applikationsabstand ab; reine Gerätespezifikationen allein können das Ergebnis daher nicht vorhersagen.
Hohe Spannung ist nicht in jeder Situation automatisch besser. Eine übermäßige Leistung kann zur Rückionisation oder zu ungleichmäßiger Schichtbildung führen, insbesondere in tiefen Aussparungen und Ecken. Eine leistungsfähige Pulverlack-Spritzpistole ermöglicht es den Bedienern, die Einstellungen an die Geometrie des Werkstücks und die Beschichtungsbedingungen anzupassen, statt eine einzige Einstellung als universell gültig zu betrachten. Beim Vergleich von Systemen sollten Sie den Justierbereich und die Wiederholgenauigkeit der Einstellungen prüfen und diese anschließend an repräsentativen Werkstücken unter Verwendung des tatsächlichen Pulvers und der realen Produktionsbedingungen validieren.
Pulverstrom- und Mustersteuerung
Das Förderungssystem bestimmt, wie gleichmäßig das Pulver von der Zufuhr zum Werkstück gelangt. Schwankungen bei der Dosierung, beim Luftdruck, im Zustand des Schlauchs oder bei der Pulverfluidisierung können selbst bei einer gut konstruierten Pulverlack-Spritzpistole ein sich veränderndes Sprühmuster verursachen. Ein konstanter Pulverstrom trägt zu einer vorhersagbaren Schichtdicke bei und verringert den Bedarf an wiederholten Nachbearbeitungen. Für einen fairen Vergleich sollte die Stabilität des Sprühmusters über einen normalen Produktionslauf hinweg bewertet werden – nicht anhand einer kurzen Demonstrationsphase.
Form und Größe der Düse beeinflussen die Breite und Konzentration des Sprühmusters. Ein breites Muster kann offene Flächen effizient abdecken, während ein schmaleres Muster mehr Kontrolle bei kleinen Details bietet. Die richtige Pulverlack-Spritzpistole sollte es praktisch machen, das Muster an das jeweilige Bauteil anzupassen, statt die Bediener zu zwingen, durch unhandliche Sprühbewegungen auszugleichen. Bewerten Sie die Abdeckung bei normaler Pistolenentfernung und -geschwindigkeit, einschließlich der Übergänge zwischen ebenen Flächen und Kanten.
Leistungsunterschiede je nach Bauteil und Produktionsaufgabe
Offene Flächen im Vergleich zu komplexer Geometrie
Große, flache Komponenten erfordern eine stabile, gleichmaessige Beschichtung und ein Auftragsmuster, das einen nutzbaren Bereich abdeckt. Fuer diese Aufgaben kann eine Pulverspritzpistole, die einen konstanten Durchsatz und einfache Einstellungen gewaehrleistet, den Bedienern helfen, wiederholbare Durchlaeufe aufrechtzuerhalten. Eine uebermaessige Praezision ist weniger wichtig als ein einheitlicher Schichtaufbau ueber die gesamte Platte. Vergleichen Sie die Kantenablage und die Ueberlappung zwischen den Durchlaeufen sowie das Aussehen in der Mitte, da unterschiedliche Muster jeweils charakteristische Deckungsprofile hinterlassen koennen.
Komplexe Teile stellen hoehere Anforderungen an den Zugang und die elektrostatische Steuerung. Vertiefungen, Ecken und Faraday-Kafig-Bereiche koennen den Eintritt des Pulvers behindern oder ueberschuessiges Material ansammeln. Eine Pulverspritzpistole mit einstellbarer Leistung und geeigneten Duesenoptionen kann den Bedienern moeglicherweise helfen, diese Bereiche gezielter anzufahren; die Geometrie bleibt jedoch ein limitierender Faktor. Testen Sie tatsaechliche Produktionsbauteile, drehen oder positionieren Sie sie dort, wo dies moeglich ist, und inspizieren Sie verdeckte Oberflaechen statt nur die sichtbare Seite zu beurteilen.
Manuelle Flexibilität und automatisierte Wiederholgenauigkeit
Die manuelle Anwendung bietet Flexibilität, wenn sich die Produktmischung häufig ändert oder die Teile in der Größe variieren. Hier hängt eine Pulverbeschichtungspistole eng mit der Geschicklichkeit, dem Komfort und der Übersichtlichkeit der Bedienelemente des Bedieners zusammen. Ein ansprechbarer Auslöser und leicht zugängliche Einstellmöglichkeiten erleichtern kleine Korrekturen, während Schulungen eine konsistente Sprühentfernung und -bewegung unterstützen. Leistungsvergleiche sollten berücksichtigen, wie schnell die Bediener an repräsentativen Teilen ein akzeptables Ergebnis erzielen können – nicht nur die maximale Ausgangseinstellung.
Automatisierte Anlagen legen mehr Wert auf wiederholbare Einstellungen, Montage und Integration mit der Fördergeschwindigkeit sowie der Teilepräsentation. Eine Pulverlack-Spritzpistole für den automatisierten Einsatz muss über wiederholte Zyklen hinweg ein stabiles Spritzbild liefern und zugleich leicht zugänglich für Reinigung und Wartung sein. Die beste Wahl hängt von der Anlagenanordnung und der Produktvielfalt ab – nicht einfach davon, ob die Pistole manuell oder automatisch ist. Vergleichen Sie die Wiederholgenauigkeit der gemessenen Schichtdickenwerte und die Zeit, die nach einer regulären Wartung benötigt wird, um die Einstellungen wiederherzustellen.
Geräte hinsichtlich zuverlässiger Ergebnisse bewerten
Vergleichskriterien aus der Serienfertigung verwenden
Eine kontrollierte Prüfung liefert aussagekräftigere Ergebnisse als der Vergleich isolierter Spezifikationen. Verwenden Sie für jede Pulverspritzpistole die gleiche Substratvorbereitung, die gleiche Pulvercharge, die gleichen Erdungsprüfungen, die gleichen Kabinenbedingungen und die gleiche Ziel-Filmdicke. Dokumentieren Sie die Einstellungen und prüfen Sie mehrere Stellen an jedem Bauteil, einschließlich Kanten und Vertiefungen. Dieser Ansatz hilft dabei, die Auswirkungen der Ausrüstung von der Prozessvariabilität zu trennen, und zeigt auf, ob ein Leistungsunterschied für die konkrete Anwendung tatsächlich relevant ist.
Beziehen Sie den Materialverbrauch, Nachbearbeitung, Farbwechsel und Reinigung in die Bewertung ein. Eine Pulverspritzpistole, die zwar ein gleichmäßiges Spritzbild erzeugt, aber häufige manuelle Eingriffe erfordert, eignet sich möglicherweise nicht für einen Hoch-Mix-Arbeitsablauf. Umgekehrt kann ein System mit mehr Einstellmöglichkeiten wertvoll sein, wenn die Aufträge stark variieren. Vergleichen Sie den gesamten Arbeitsaufwand, der erforderlich ist, um ein akzeptables Oberflächenfinish zu erreichen, und beziehen Sie die Bediener ein, die die Ausrüstung später nutzen und warten werden.
Stimmen Sie Steuerung und Wartung auf den Prozess ab
Die Bedienelemente sollten verständlich genug sein, damit die Bediener genehmigte Einstellungen von Schicht zu Schicht reproduzieren können. Klare Einstellbereiche und dokumentierte Rezepturen können unnötige Schwankungen zwischen verschiedenen Pulverbeschichtungsspritzpistolen reduzieren. Prüfen Sie, welche Einstellungen gesperrt oder dokumentiert werden können, und legen Sie fest, wie die Bediener auf Veränderungen des Pulvers, der Bauteilgeometrie oder der Umgebungsbedingungen reagieren sollen. Dies ist insbesondere dann hilfreich, wenn mehrere Personen ein Gerät gemeinsam nutzen oder die Produktion abwechselnd verschiedene Produkte herstellt.
Wartung beeinflusst ebenfalls die Leistung im Zeitverlauf. Abgenutzte Düsen, verunreinigte Komponenten, beschädigte Kabel oder unzureichende Erdung können eine Pulverspritzpistole beeinträchtigen, die bei den ersten Tests noch einwandfrei funktionierte. Prüfen Sie den Zugang zu den üblichen Inspektionsstellen und legen Sie Reinigungsverfahren fest, die sich in den Produktionsablauf integrieren lassen. Bei elektrostatischen Systemen stellt das Hochspannungsmodul ein Element der Aufladungsanordnung dar; seine Eignung ist gemeinsam mit der gesamten Pistole, den Steuerungen und dem Applikationsprozess zu bewerten.
FAQ
Welcher Leistungsunterschied ist bei Flachplatten am wichtigsten?
Bei Flachplatten steht eine gleichmäßige Musterbreite, eine stabile Pulverzufuhr sowie eine homogene Schichtdicke in der Mitte und an den Rändern im Vordergrund. Eine Pulverspritzpistole ist unter realistischen Liniengeschwindigkeiten und Applikationsabständen zu bewerten. Bestätigen Sie die Ergebnisse durch eine Beschichtungsinspektion – gehen Sie nicht davon aus, dass ein breiteres Sprühmuster automatisch eine bessere Deckung gewährleistet.
Kann eine einzige Pistole sowohl für einfache als auch für komplexe Teile eingesetzt werden?
Häufig, doch die erzielbare Konsistenz hängt vom Justierbereich, den Düsenoptionen, dem Zugang zum Bauteil und der Technik des Bedieners ab. Eine Pulverlack-Spritzpistole kann gemischte Geometrien bewältigen, wenn Einstellungen und Applikationsmethoden angepasst werden können. Versuche an den anspruchsvollsten Bauteilen zeigen, wo eine spezielle Einrichtung erforderlich sein könnte.
Wie sollten Teams Spritzpistolen vor einem Gerätewechsel vergleichen?
Halten Sie die Prozessbedingungen konstant, führen Sie repräsentative Bauteile durch und vergleichen Sie gleichmäßige Schichtdicke, Übertragungsgrad, Nacharbeit, Einrichtzeit und Wartungsanforderungen. Beziehen Sie die Bediener in die Bewertung ein und dokumentieren Sie die Einstellungen. So lässt sich jede Pulverlack-Spritzpistole anhand der Produktionsanforderungen – und nicht anhand einer kurzen Demonstration – bewerten.