
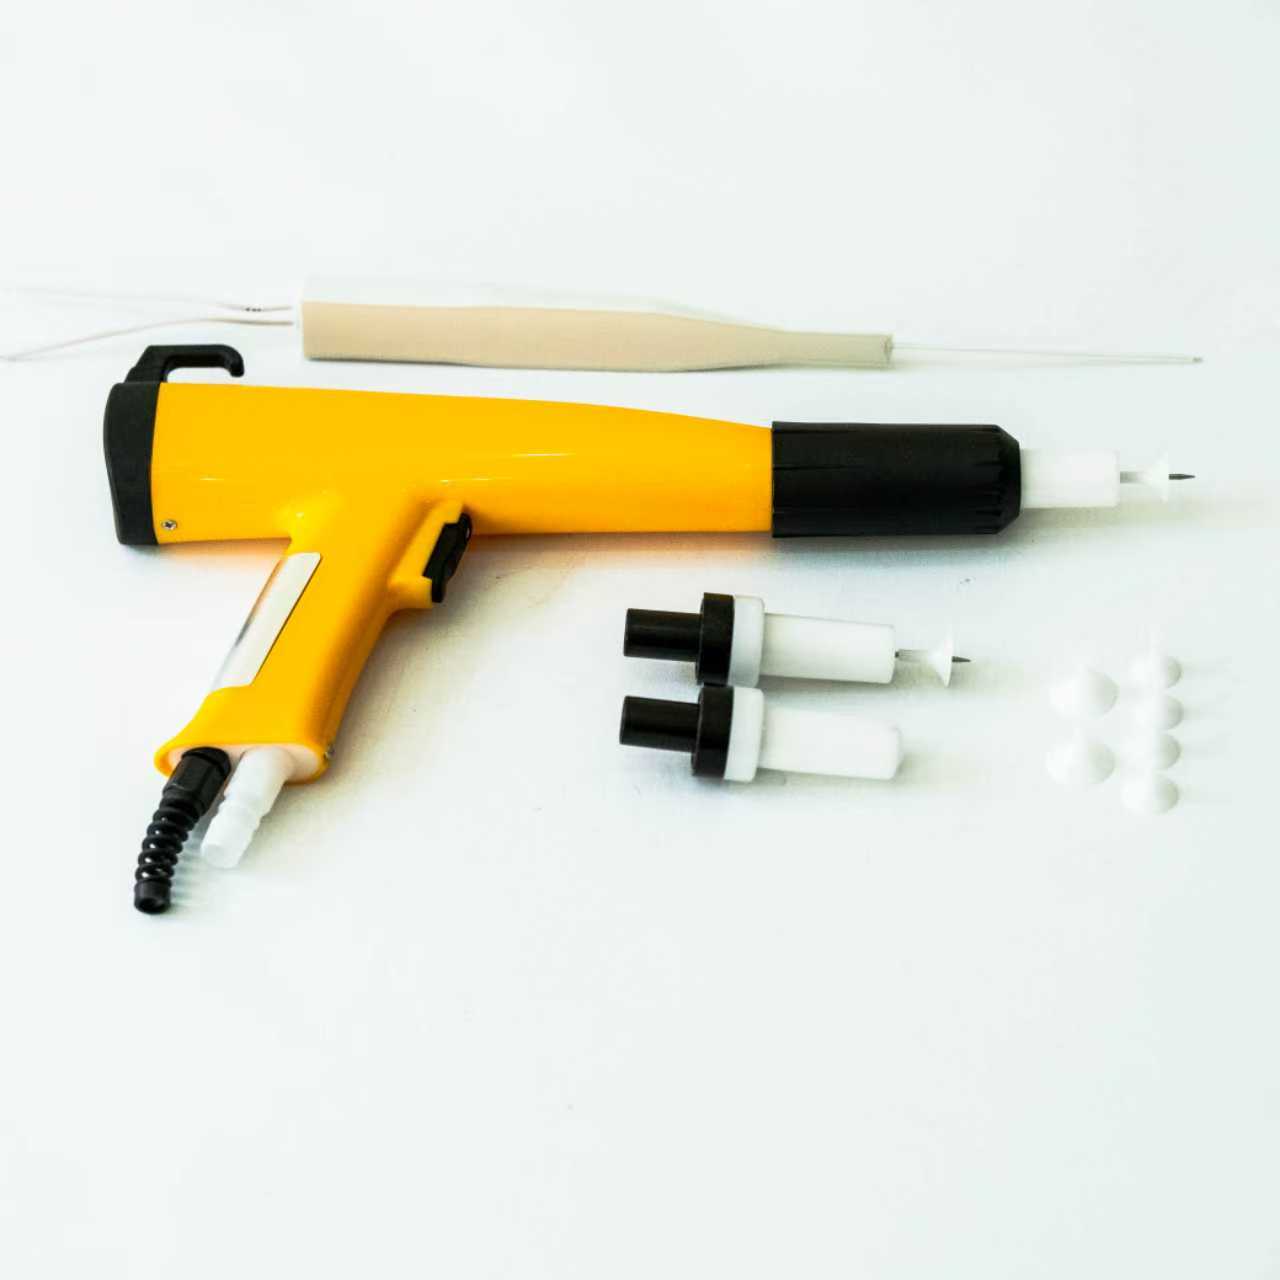
Különböző porfesték-fúvókák jelentősen eltérő eredményeket produkálhatnak, még akkor is, ha ugyanazt a port és ugyanazokat a beállításokat használják. A gyakorlati különbségek a töltésátviteli hatékonyságban, a rétegvastagság egyenletességében, az élszegélyek bevonásában, a kezelő általi irányíthatóságban és a szükséges beállítások mennyiségében mutatkoznak meg. Annak megértése, hogyan működik egy porfesték-fúvóka, segít a gyártási csapatoknak az eszköz kiválasztását összekapcsolni az alkatrész geometriájával, a termelési kapacitással és a felületminőségi követelményekkel, nem pedig egyetlen, kiemelt műszaki adatra hagyatkozni.

A teljesítményt nem csupán a fúvóka határozza meg. Fontos szerepet játszik a fúvóka elektrosztatikus kimenete, a por szállítása, a fúvókafej konfigurációja, a kezelő technikája és a munkadarabhoz való viszonya is. Egy olyan porfesték-fúvóka, amely jól alkalmazható széles, sík lapok festésére, nem feltétlen biztosítja ugyanazt az irányíthatóságot mélyedésekkel ellátott alkatrészek vagy keskeny profilok esetén. Ezeknek a tényezőknek az összehasonlítása hasznosabb képet nyújt a várható eredményekről, és segít azonosítani, milyen teszteket érdemes elvégezni egy gyártási változás előtt.
A fúvóka-teljesítményt meghatározó alapvető tényezők
Elektrosztatikus feltöltés és átviteli hatékonyság
Egy elektrosztatikus porfesték-fúvóka úgy tölti fel a port, hogy a részecskék egy földelt munkadarabhoz vonzódjanak. A feltöltés konzisztenciája befolyásolja, mennyi por éri el a munkadarabot, és milyen egyenletesen rakódik le. Egy stabil, beállítható kimenetű porfesték-fúvóka segíthet az vonzás és a lerakódás különböző alkatrészekhez való kiegyensúlyozásában. Az aktuális átviteli hatékonyság továbbra is függ a földeléstől, a festőkabin légáramlásától, a por tulajdonságaitól és az alkalmazási távolságtól, ezért a berendezés műszaki adatai önmagukban nem képesek előre jelezni az eredményt.
A magas feszültség nem feltétlenül jobb minden helyzetben. A túlzott kimenet hozzájárulhat a visszafelé történő ionizációhoz vagy egyenetlen felhalmozódáshoz, különösen mélyedésekben és sarkokban. Egy hatékony porfestékes permetezőpisztoly lehetővé teszi a munkások számára, hogy a beállításokat a darab geometriájához és a festési körülményekhez igazítsák, ne pedig egyetlen beállítást tekintsék univerzálisnak. Rendszerek összehasonlításakor értékelje a beállítási tartományt és ismételhetőséget, majd ellenőrizze a beállításokat képviselő alkatrészeknél az aktuális porral és gyártósori körülmények mellett.
Poráram- és mintavezérlés
A szállítórendszer határozza meg, milyen egyenletesen jut el a por az adagolótól a munkadarabig. Az adagolás, a levegőnyomás, a cső állapota vagy a por fluidizációja változásai akkor is változó mintát eredményezhetnek, ha a porfestékes permetezőpisztoly jól tervezett. Az egyenletes áramlás elősegíti a megjósolható rétegvastagságot, és csökkenti a többszörös utófestés szükségességét. A mintaállékonyság objektív összehasonlításához értékelje a normál gyártási ciklus során mutatott teljesítményt, ne pedig egy rövid bemutató alapján ítéljen.
A fúvóka alakja és mérete befolyásolja a permetezési minta szélességét és koncentrációját. Egy széles minta hatékonyan lefedheti a nyitott felületeket, míg egy keskenyebb minta pontosabb irányítást tesz lehetővé kisebb részek körül. A megfelelő porfestékes permetezőpisztoly gyakorlati lehetőséget kell biztosítson a megfelelő minta kiválasztására az alkatrészhez, ne pedig arra kényszerítse a munkavállalókat, hogy kényelmetlen mozgásokkal próbálják ellensúlyozni a hiányosságokat. Értékelje a lefedettséget a szokásos pisztolymenet távolságán és sebességén, beleértve a sík felületek és az élek közötti átmeneteket.
Teljesítménybeli különbségek alkatrész- és gyártási feladatonként
Nyitott felületek összehasonlítása összetett geometriával
Nagy, lapos alkatrészek esetében a stabil, egyenletes bevonási minőség és az egyszerűen kezelhető, széles körű felületet lefedő felviteli minta a legfontosabb. Ilyen feladatokhoz olyan porbevonó pisztoly szükséges, amely folyamatos anyagáramot biztosít és egyszerű, könnyen beállítható paraméterekkel rendelkezik – így az operátorok ismételhető, megbízható vonalvezetést tudnak alkalmazni. A túlzott pontosság kevésbé fontos, mint az egyenletes rétegvastagság az egész panelen. Hasznos összehasonlítási szempontok például a vonalak széleken történő lerakódása, a vonalak átfedése, valamint a középső rész megjelenése, mivel különböző felviteli minták eltérő lefedettségi profilokat eredményezhetnek.
Összetett alkatrészek esetében nagyobb igény merül fel a hozzáférésre és az elektrosztatikus vezérlésre. A mélyedések, sarkok és Faraday-kalitkákhoz hasonló területek akadályozhatják a por bejutását, vagy éppen túlzott anyaglerakódást okozhatnak. Olyan porbevonó pisztoly, amelynek kimenete szabható és megfelelő fúvókaválaszték áll rendelkezésre, segíthet az operátoroknak céltudatosabban megközelíteni ezeket a területeket – ugyanakkor a geometria továbbra is korlátozó tényező marad. Tesztelje a tényleges gyártási alkatrészeket, forgassa vagy helyezze át őket ott, ahol ez lehetséges, és ne csak a látható felületet, hanem a rejtett felületeket is ellenőrizze.
Kézi rugalmasság és automatizált ismételhetőség
A kézi alkalmazás rugalmasságot kínál, ha a termékválaszték gyakran változik, vagy a alkatrészek mérete eltérő. Ebben az esetben a porfestékes permetezőpisztoly teljesítménye szorosan összefügg az operátor képességeivel, kényelmével és a vezérlőelemek átláthatóságával. Egy érzékeny ravasz és könnyen elérhető beállítások egyszerűbbé teszik a finom korrekciókat, miközben a képzés támogatja a megfelelő távolság és mozgás egyenletes alkalmazását. A teljesítményösszehasonlításoknak azt is figyelembe kell venniük, milyen gyorsan érnek el az operátorok elfogadható eredményt jellegzetes alkatrészeknél – nem csupán a maximális kimeneti beállítást.
Az automatizált vonalak nagyobb hangsúlyt fektetnek az ismételhető beállításokra, a rögzítésre és a szállítószalag sebességével való integrációra, valamint a munkadarabok bemutatására. Egy automatizált porfesték-fúvókának stabil mintát kell biztosítania ismétlődő ciklusok során, és hozzáférhetőnek kell maradnia a tisztításhoz és karbantartáshoz. A legmegfelelőbb kiválasztása a vonal elrendezésétől és a termékváltozatoktól függ, nem csupán attól, hogy a fúvóka manuális vagy automatikus. Has confront the ismételhetőséget a mért rétegvastagsági eredmények alapján, valamint az időt, amely szükséges a beállítások visszaállításához a rutin karbantartás után.
Felszerelések értékelése megbízható eredmények érdekében
Gyártási alapú összehasonlítási kritériumok használata
A szabályozott próbák informatívabbak, mint az elkülönült műszaki adatok összehasonlítása. Ugyanazt az alapfelület-előkészítést, poros bevonóként használt anyag egyik tételét, a földelés ellenőrzését, a festőfülkében uralkodó körülményeket és a célfilmvastagságot alkalmazza minden poros bevonópisztoly esetében. Rögzítse a beállításokat, és vizsgáljon meg több helyet minden alkatrészen, beleértve az éleket és a mélyedéseket is. Ez a módszer segít elkülöníteni a berendezés hatását a folyamatváltozástól, és feltárja, hogy egy teljesítménybeli különbség valóban jelentős-e a gyakorlati alkalmazás szempontjából.
A kiértékelésbe foglalja be az anyagfelhasználást, a javítást (touch-up), a termékváltást és a tisztítást. Egy olyan poros bevonópisztoly, amely sima mintázatot eredményez, de gyakori beavatkozást igényel, lehet, hogy nem alkalmas nagy változatosságú (high-mix) munkafolyamatra. Ezzel szemben egy több beállítási lehetőséget kínáló rendszer akkor lehet értékes, ha a feladatok lényegesen eltérnek egymástól. Haszonló módon hasonlítsa össze az elfogadható minőségű felület eléréséhez szükséges összes munkamennyiséget, és vonja be a próbába azokat az üzemeltetőket, akik a berendezést majd használják és karbantartják.
A vezérlési és karbantartási eljárásokat igazítsa a folyamathoz
A vezérlőelemeknek elegendően érthetőknek kell lenniük ahhoz, hogy az üzemeltetők a jóváhagyott beállításokat át tudják másolni a műszakváltások során. A világosan meghatározott beállítási tartományok és a rögzített receptek csökkenthetik a szükségtelen változékonyságot egy porfesték-fúvóka beállításától a másikig. Erősítsük meg, hogy mely beállítások zárhatók le vagy dokumentálhatók, és határozzuk meg, hogyan kell az üzemeltetőknek reagálniuk, ha a por, a alkatrész geometriája vagy a környezeti feltételek megváltoznak. Ez különösen hasznos olyan helyeken, ahol több személy osztja egymással a berendezéseket, illetve ahol a gyártási folyamatok különböző termékek között váltogatnak.
A karbantartás szintén befolyásolja a teljesítményt az idővel. Elkopott fúvókák, szennyezett alkatrészek, sérült kábelek vagy inkonzisztens földelés gyengítheti egy porfestékes permetezőpisztoly teljesítményét, amely kezdetben jól működött a próbafutások során. Ellenőrizze a rutin ellenőrzési pontokhoz való hozzáférést, és állítson be tisztítási eljárásokat, amelyek illeszkednek a gyártási ütemtervre. Az elektrosztatikus rendszerek esetében a nagyfeszültségű modul a töltésrendszer egy eleme; megfelelőségét a teljes pisztoly, a vezérlők és az alkalmazási folyamat figyelembevételével kell értékelni.
GYIK
Melyik teljesítménybeli különbség a legfontosabb lapos panelek esetében?
Lapos paneleknél elsődlegesen a konzisztens mintaszélességre, a stabil poradagolásra és az egyenletes rétegvastagságra a középső és a szélső részek mentén kell figyelni. Egy porfestékes permetezőpisztolyt valóságos gyártósori sebességnél és alkalmazási távolságnál kell értékelni. A eredményeket a bevonat ellenőrzésével kell megerősíteni, ne pedig feltételezni, hogy egy szélesebb minta automatikusan javítja a lefedettséget.
Lehet-e egyetlen pisztolyt használni egyszerű és összetett alkatrészekhez is?
Gyakran, de az elérhető egyenletesség függ a beállítási tartománytól, a fúvókalehetőségektől, az alkatrészekhez való hozzáféréstől és az operátor technikájától. Egy porfesték-fúvópisztoly kezelhet vegyes geometriájú alkatrészeket, ha a beállításokat és alkalmazási módszereket módosítani lehet. A legnagyobb kihívást jelentő alkatrészekre végzett próbák mutatják meg, hol szükséges külön beállítás.
Hogyan hasonlítsák össze a csapatok a pisztolyokat a felszerelés cseréje előtt?
Tartsák állandóként a folyamatfeltételeket, futtassanak képviselő alkatrészeket, és hasonlítsák össze a rétegvastagság egyenletességét, az átviteli hatékonyságot, a javítási igényt, a beállítási időt és a karbantartási szükségletet. Vonják be az operátorokat az értékelésbe, és dokumentálják a beállításokat. Ez lehetővé teszi, hogy minden porfesték-fúvópisztolyt a gyártási követelményekhez viszonyítsanak, nem pedig egy rövid bemutatóhoz.