
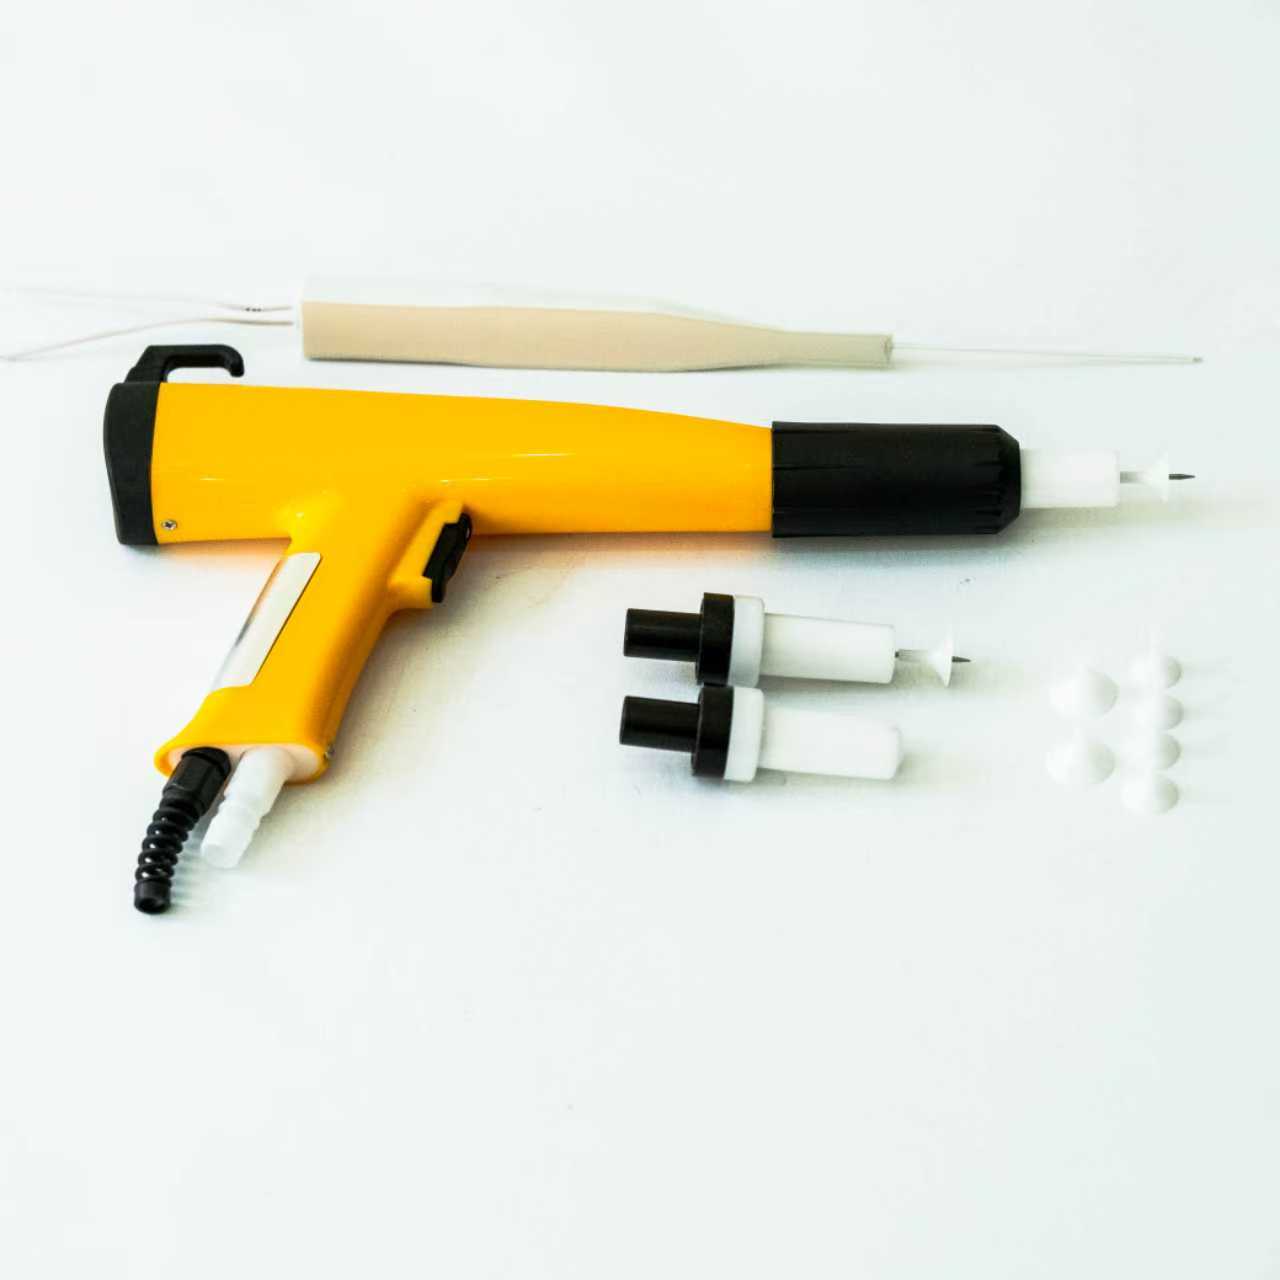
Olika pulverlackssprutpistoler kan ge märkbart olika resultat, även om de använder samma pulver och samma inställningar för beläggning. De praktiska skillnaderna syns i överföringseffektiviteten, filmens enhetlighet, kantövertäckningen, operatörens kontrollmöjligheter och mängden justering som krävs. Att förstå hur en pulverlackssprutpistol presterar hjälper produktionsteam att koppla utrustningsvalet till delens geometri, genomströmning och krav på ytyta istället för att lita på en enda framhävd specifikation.

Prestanda bestäms inte enbart av pistolen. Dess elektrostatiska effekt, pulverförsörjning, munstyckskonfiguration, operatörens teknik samt förhållandet till arbetsstycket spelar alla in. En pulverlackssprutpistol som är lämplig för breda, platta paneler kan t.ex. inte erbjuda samma kontroll vid djupt liggande delar eller smala profiler. Genom att jämföra dessa faktorer får köpare en mer användbar bild av de förväntade resultaten och kan identifiera vad som bör testas innan en produktionsändring görs.
Kärnfaktorer som påverkar sprutpistolens prestanda
Elektrostatisk laddning och överföringseffektivitet
En elektrostatisk pulverlackssprutpistol laddar pulver så att partiklarna attraheras till ett jordat arbetsstycke. Konsekvensen i laddningen påverkar hur mycket pulver som når delen och hur jämnt det avsätts. En pulverlackssprutpistol med stabil, justerbar effekt kan underlätta balanseringen mellan attraktion och avsättning för olika delar. Den faktiska överföringseffektiviteten beror dock fortfarande på jordning, luftflödet i lackkabinen, pulveregenskaperna och appliceringsavståndet, så utrustningsspecifikationer ensamma kan inte förutsäga resultatet.
Högspänning är inte automatiskt bättre i alla situationer. För hög effekt kan leda till återjonisering eller ojämn beläggning, särskilt i djupa inskärningar och hörn. En kapabel pulverlackssprutpistol gör det möjligt för operatörer att justera inställningarna efter delens geometri och beläggningsförhållanden istället för att behandla en enda inställning som universell. Vid jämförelse av system bör man titta på justeringsområdet och upprepbarheten, och sedan validera inställningarna på representativa delar med det faktiska pulveret och under verkliga linjeförhållanden.
Pulverflöde och mönsterkontroll
Framföringssystemet avgör hur stadigt pulveret rör sig från förrådet till arbetsstycket. Variationer i tillskott, lufttryck, slangens skick eller pulverfluidisering kan skapa ett föränderligt mönster även med en välkonstruerad pulverlackssprutpistol. Konstant flöde stödjer förutsägbar filmtjocklek och minskar behovet av upprepad efterbehandling. För en rättvis jämförelse bör man bedöma mönsterstabiliteten under en normal produktionskörning snarare än att döma utifrån en kort demonstration.
Dysans form och storlek påverkar bredden och koncentrationen av spraymönstret. Ett brett mönster kan täcka öppna ytor effektivt, medan ett smalare mönster kan erbjuda större kontroll kring små detaljer. Den rätta pulverlacksspraypistolen bör göra det praktiskt att välja ett mönster för delen i stället för att tvinga operatörer att kompensera med obekväma passager. Utvärdera täckningen vid normal pistolsavstånd och hastighet, inklusive övergångar mellan plana ytor och kanter.
Prestandaskillnader beroende på del och produktionsuppgift
Öppna ytor jämförda med komplex geometri
Stora, platta komponenter kräver stabil och jämn täckning samt ett appliceringsmönster som omfattar en användbar yta. För dessa arbetsuppgifter kan en pulverlackssprutpistol som bibehåller en konstant flödeshastighet och har enkla inställningar hjälpa operatörer att upprätthålla återkommande genomgångar. Överdriven precision är mindre viktig än en enhetlig filmtjocklek över panelen. Jämför kantavlagring och överlappning mellan genomgångar samt utseendet i mitten, eftersom olika mönster kan ge olika täckningsprofiler.
Komplexa delar ställer högre krav på tillgänglighet och elektrostatisk kontroll. Utsparningar, hörn och områden i Faraday-bur liknar kan motstå pulverinträde eller samla upp för mycket material. En pulverlackssprutpistol med justerbar effekt och lämpliga munstycksalternativ kan hjälpa operatörer att närma sig dessa områden mer avsiktligt, men geometrin förblir en begränsande faktor. Testa verkliga produktionsdelar, rotera eller omplacera dem där det är möjligt och undersök dolda ytor istället for att endast bedöma den synliga ytan.
Manuell flexibilitet och automatiserad upprepelighet
Manuell applicering erbjuder flexibilitet när produktblandningen ändras ofta eller delar varierar i storlek. Här är en pulverlackssprutpistol nära kopplad till operatörens skicklighet, komfort och tydligheten i kontrollerna. En responsiv avtryckare och lättillgängliga justeringar kan underlätta små justeringar, medan utbildning stödjer konsekvent avstånd och rörelse. Prestationsjämförelser bör inkludera hur snabbt operatörer kan uppnå ett acceptabelt resultat på representativa delar, inte bara den maximala effektinställningen.
Automatiserade linjer lägger större vikt vid återanvändbara inställningar, montering och integration med transportbandets hastighet och delarnas presentation. En pulverlackssprutpistol som används i automatisering måste leverera ett stabilt spraymönster över upprepade cykler och förbli tillgänglig för rengöring och underhåll. Den bästa lösningen beror på linjens layout och produktvariation, inte enbart på om pistolen är manuell eller automatisk. Jämför upprepbarheten hos mätta filmresultat och den tid som krävs för att återställa inställningarna efter rutinunderhåll.
Utvärdering av utrustning för pålitliga resultat
Använd jämförelsekriterier baserade på produktion
En kontrollerad provning är mer informativ än att jämföra isolerade specifikationer. Använd samma underlagsförberedelse, samma pulverbatch, samma jordningskontroller, samma kabinställningar och samma målfilmtycklek för varje pulverlackssprutpistol. Registrera inställningar och undersök flera platser på varje del, inklusive kanter och fördjupningar. Detta tillvägagångssätt hjälper till att skilja ut effekter från utrustningen från processvariationer och avslöjar om en prestandaskillnad är meningsfull för den faktiska applikationen.
Inkludera materialanvändning, efterbearbetning, omställning och rengöring i utvärderingen. En pulverlackssprutpistol som ger ett jämnt mönster men kräver frekventa ingrepp kan vara olämplig för en högmix-process. Omvänt kan ett system med fler justeringar vara värdefullt när arbetsuppgifterna skiljer sig åt kraftigt. Jämför den totala arbetsmängden som krävs för att uppnå en acceptabel ytyta, och involvera operatörer som kommer att använda och underhålla utrustningen i provningen.
Anpassa styr- och underhållsåtgärder till processen
Kontrollerna bör vara tillräckligt begripliga för operatörer så att de kan återställa godkända inställningar mellan skift. Tydliga justeringsområden och registrerade recept kan minska onödig variation från en pulverlackssprutpistol till en annan. Bekräfta vilka inställningar som kan låsas eller dokumenteras, och definiera hur operatörer ska agera när pulver, delgeometri eller miljöförhållanden förändras. Detta är särskilt användbart där flera personer delar utrustning eller där produktionskörningarna växlar mellan olika produkter.
Underhåll påverkar också prestandan över tid. Slitna munstycken, förorenade komponenter, skadade kablar eller inkonsekvent jordning kan undergräva en pulverlackssprutpistol som fungerade väl under de första provkörningarna. Kontrollera tillgängligheten till rutininspektionspunkter och inför rengöringsrutiner som passar produktionsplanen. För elektrostatiska system är högspänningsmodulen en del av laddningsanordningen; dess lämplighet bör utvärderas tillsammans med hela pistolen, kontrollerna och applikationsprocessen.
Vanliga frågor
Vilken prestandaskillnad är viktigast för platta paneler?
För platta paneler bör man prioritera konstant mönsterbredd, stabil pulvertillförsel och jämn film både i mitten och vid kanterna. En pulverlackssprutpistol bör bedömas vid realistisk linjehastighet och appliceringsavstånd. Bekräfta resultaten genom lackinspektion snarare än att anta att ett bredare mönster automatiskt förbättrar täckningen.
Kan en och samma pistol användas för både enkla och komplexa delar?
Ofta, men den uppnåbara konsekvensen beror på justeringsområdet, munstycksalternativen, delens tillgänglighet och operatörens teknik. En pulverlackssprutpistol kan hantera blandade geometrier om inställningarna och appliceringsmetoderna kan anpassas. Prov på de mest utmanande delarna visar var en dedikerad installation kan vara nödvändig.
Hur ska team jämföra pistolerna innan de byter utrustning?
Håll processförhållandena konstanta, kör representativa delar och jämför färglagrets enhetlighet, överföring, touch-up, installations- och underhållsbehov. Inkludera operatörer i bedömningen och dokumentera inställningarna. Detta gör att varje pulverlackssprutpistol kan bedömas utifrån produktionskraven snarare än en kort demonstration.