
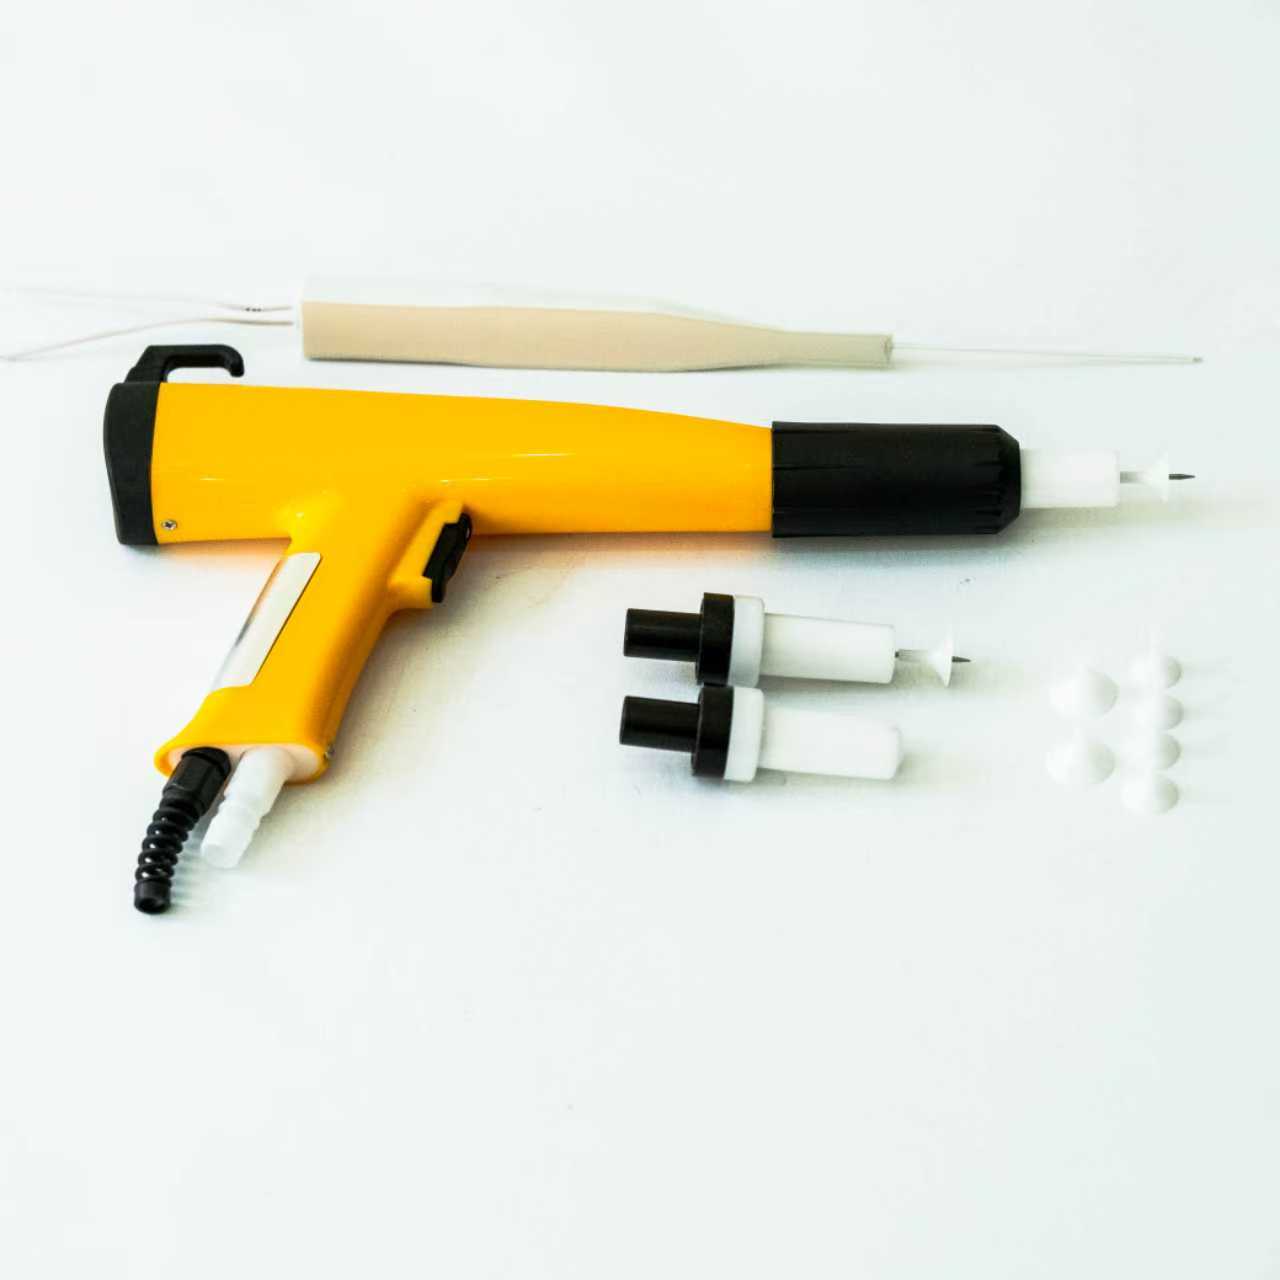
Diferents pistoles de pulverització de revestiment en pols poden produir resultats notablement diferents, fins i tot quan utilitzen la mateixa pols i els mateixos paràmetres de revestiment. Les diferències pràctiques es manifesten en l’eficiència de transferència, la uniformitat de la pel·lícula, la cobertura dels cantons, el control per part de l’operador i la quantitat d’ajustaments necessaris. Comprendre com funciona una pistola de pulverització de revestiment en pols ajuda els equips de producció a relacionar la tria de l’equip amb la geometria de les peces, la capacitat de producció i els requisits de acabat, en lloc de basar-se només en una única especificació destacada.

El rendiment no depèn únicament de la pistola. També són importants la seva sortida electrostàtica, la distribució de la pols, la configuració de la tovera, la tècnica de l’operador i la seva relació amb la peça treballada. Una pistola de pulverització de revestiment en pols adequada per a panells amplis i plans pot no oferir el mateix control en peces embossades o perfils estrets. Comparar aquests factors proporciona als compradors una imatge més útil dels resultats esperats i ajuda a identificar què cal provar abans de fer un canvi en la producció.
Factors fonamentals que condicionen el rendiment de la pistola de pulverització
Carrega electrostàtica i eficiència de transferència
Una pistola d'aplicació de revestiment en pols electrostàtic carrega la pols de manera que les partícules siguin atretes per una peça connectada a terra. La coherència de la càrrega influeix en la quantitat de pols que arriba a la peça i en la uniformitat de la seva deposició. Una pistola d'aplicació de revestiment en pols amb sortida estable i ajustable pot facilitar l'equilibri entre atracció i deposició per a diferents peces. Tanmateix, l'eficiència real de transferència depèn encara de la connexió a terra, del flux d'aire a la cabina, de les característiques de la pols i de la distància d'aplicació; per tant, les especificacions de l'equipament per si soles no poden predir el resultat.
La tensió elevada no és automàticament millor en totes les situacions. Una sortida excessiva pot contribuir a la ionització inversa o a l’acumulació desigual, especialment en recés profunds i cantonades. Una pistola de pulverització per a revestiments en pols capaç permet als operaris ajustar els paràmetres segons la geometria de la peça i les condicions del revestiment, en lloc de considerar un sol ajust com a universal. En comparar sistemes, analitzeu l’abast i la repetibilitat de l’ajust, i validi els paràmetres amb peces representatives fent servir el pols real i les condicions reals de la línia.
Control del flux i del patró de pols
El sistema de distribució determina la regularitat amb què el pols es desplaça des de la font fins a la peça. Les variacions en l’alimentació, la pressió d’aire, l’estat del tub o la fluidització del pols poden provocar un canvi de patró, fins i tot amb una pistola de pulverització per a revestiments en pols ben dissenyada. Un flux constant afavoreix una construcció previsible del film i redueix la necessitat de retocs repetits. Per fer una comparació justa, avalieu l’estabilitat del patró durant una jornada normal de producció, en lloc de basar-vos en una breu demostració.
La forma i la mida de la toverna afecten l'amplada i la concentració del patró de pulverització. Un patró ampli pot cobrir eficientment superfícies obertes, mentre que un patró més estret pot oferir més control al voltant de detalls petits. La pistola adequada per a la pulverització de revestiments en pols hauria de permetre seleccionar fàcilment un patró segons la peça, en lloc d'obligar els operaris a compensar-ho amb passades incòmodes. Avaluï la cobertura a la distància i velocitat normals de la pistola, incloent les transicions entre àrees planes i vores.
Diferències de rendiment segons la peça i la tasca de producció
Superfícies obertes comparades amb geometries complexes
Els components grans i plans recompensen una cobertura estable i uniforme, així com un patró d’aplicació que abasti una àrea útil. Per aquestes tasques, una pistola de recobriment en pols que mantingui un cabal constant i configuracions senzilles pot ajudar els operaris a realitzar passades repetibles. La precisió excessiva és menys important que la construcció uniforme de la pel·lícula sobre el panell. Compareu la deposició als vores i la superposició entre passades, així com l’aspecte del centre, ja que diferents patrons poden deixar perfils de cobertura distints.
Les peces complexes exigeixen més accés i un control electrostàtic més rigorós. Les concavitats, les cantonades i les zones de gàbia de Faraday poden resistir l’entrada de pols o acumular material en excés. Una pistola de recobriment en pols amb sortida ajustable i opcions de nozzle adequades pot ajudar els operaris a aproximar-se a aquestes zones de manera més intencionada, però la geometria continua sent un factor limitant. Proveu peces reals de producció, gireu-les o canvieu-ne la posició quan sigui factible i inspeccioneu les superfícies ocultes, en lloc de valorar només la cara visible.
Flexibilitat manual i repetibilitat automàtica
L'aplicació manual ofereix flexibilitat quan la combinació de productes canvia sovint o les peces varien de mida. En aquest cas, una pistola de pulverització de revestiment en pols està estretament lligada a l'habilitat de l'operador, al seu confort i a la claredat dels controls. Un disparador sensible i ajustos accessibles poden facilitar petites correccions, mentre que la formació recolza una distància i un moviment constants. Les comparacions de rendiment haurien d'incloure la rapidesa amb què els operadors poden assolir un resultat acceptable en peces representatives, no només la configuració de sortida màxima.
Les línies automatitzades donen més importància a la repetibilitat de les configuracions, el muntatge i la integració amb la velocitat del transportador i la presentació de les peces. Una pistola de pulverització de revestiment en pols utilitzada en automació ha de proporcionar un patró estable al llarg de cicles repetits i ha de romandre accessible per a la neteja i el manteniment. La millor opció depèn de la disposició de la línia i de la variació dels productes, no només del fet que la pistola sigui manual o automàtica. Compareu la repetibilitat dels resultats mesurats del gruix del recobriment i el temps necessari per restablir les configuracions després del servei habitual.
Avaluació de l’equipament per obtenir resultats fiables
Utilitzeu criteris de comparació basats en la producció
Un assaig controlat és més informatiu que comparar especificacions aïllades. Utilitzeu la mateixa preparació del substrat, el mateix lot de pols, les mateixes comprovacions de massa, les mateixes condicions de la cabina i el mateix gruix objectiu de la capa per a cada pistola de pulverització de revestiment en pols. Registreu els paràmetres i inspeccioneu diversos punts de cada peça, incloent-hi les vores i les zones encoixinades. Aquest enfocament ajuda a distingir els efectes de l’equipament de la variació del procés i revela si una diferència de rendiment és rellevant per a l’aplicació real.
Inclou en l’avaluació l’ús de materials, les retocades, els canvis de referència i la neteja. Una pistola de pulverització de revestiment en pols que produeix un patró uniforme però requereix intervencions freqüents pot no ser adequada per a un flux de treball amb moltes referències diferents. Al contrari, un sistema amb més ajustos pot ser valuós quan els treballs varien substancialment. Compareu la feina total necessària per assolir un acabat acceptable i impliqueu els operaris que faran servir i manteniran l’equipament durant l’assaig.
Adapteu els controls i el manteniment al procés
Els controls han de ser prou intel·ligibles perquè els operaris puguin reproduir els paràmetres aprovats entre els diferents torns. Unes gammes d’ajust clares i receptes registrades poden reduir la variació evitable d’una pistola de pulverització de revestiment en pols a una altra. Confirmeu quins paràmetres es poden blocar o documentar, i definireu com han d’actuar els operaris quan canviïn la pols, la geometria de la peça o les condicions ambientals. Això és especialment útil quan diverses persones comparteixen l’equipament o quan les sèries de producció alternen entre productes diferents.
El manteniment també influeix en el rendiment al llarg del temps. Les toveres desgastades, els components contaminats, els cables danyats o una messa a terra inconsistent poden menysprear una pistola de pulverització de revestiment en pols que havia funcionat bé durant les proves inicials. Comproveu l’accés als punts d’inspecció habituals i establiu pràctiques de neteja adaptades al calendari de producció. Per als sistemes electrostàtics, el mòdul d’alta tensió és un element de la disposició de càrrega; la seva idoneïtat s’ha d’avaluar conjuntament amb la pistola completa, els controls i el procés d’aplicació.
PMF
Quina diferència de rendiment és més rellevant per als panells plans?
Per als panells plans, prioritzeu una amplada de patró consistent, una distribució estable de pols i una pel·lícula uniforme tant al centre com als marges. Una pistola de pulverització de revestiment en pols s’ha d’avaluar a una velocitat de línia i una distància d’aplicació realistes. Confirmeu els resultats mitjançant la inspecció del revestiment, en comptes de suposar que un patró més ample millorarà automàticament la cobertura.
Pot funcionar una mateixa pistola tant per a peces senzilles com per a peces complexes?
Sovent, però la consistència assolible depèn de l’abast d’ajustament, les opcions de broquetes, l’accés a la peça i la tècnica de l’operador. Una pistola de pulverització de revestiment en pols pot gestionar geometries mixtes quan es poden adaptar els paràmetres i els mètodes d’aplicació. Les proves realitzades amb les peces més complexes mostren on pot ser necessària una configuració específica.
Com haurien de comparar les equips les pistoles abans de canviar l’equipament?
Mantenir les condicions del procés constants, fer proves amb peces representatives i comparar la uniformitat del recobriment, la transferència, les retocades, el temps de configuració i les necessitats de manteniment. Incloure els operadors en l’avaluació i documentar els paràmetres. Això permet avaluar cada pistola de pulverització de revestiment en pols segons els requisits de producció, i no només en funció d’una demostració breu.