
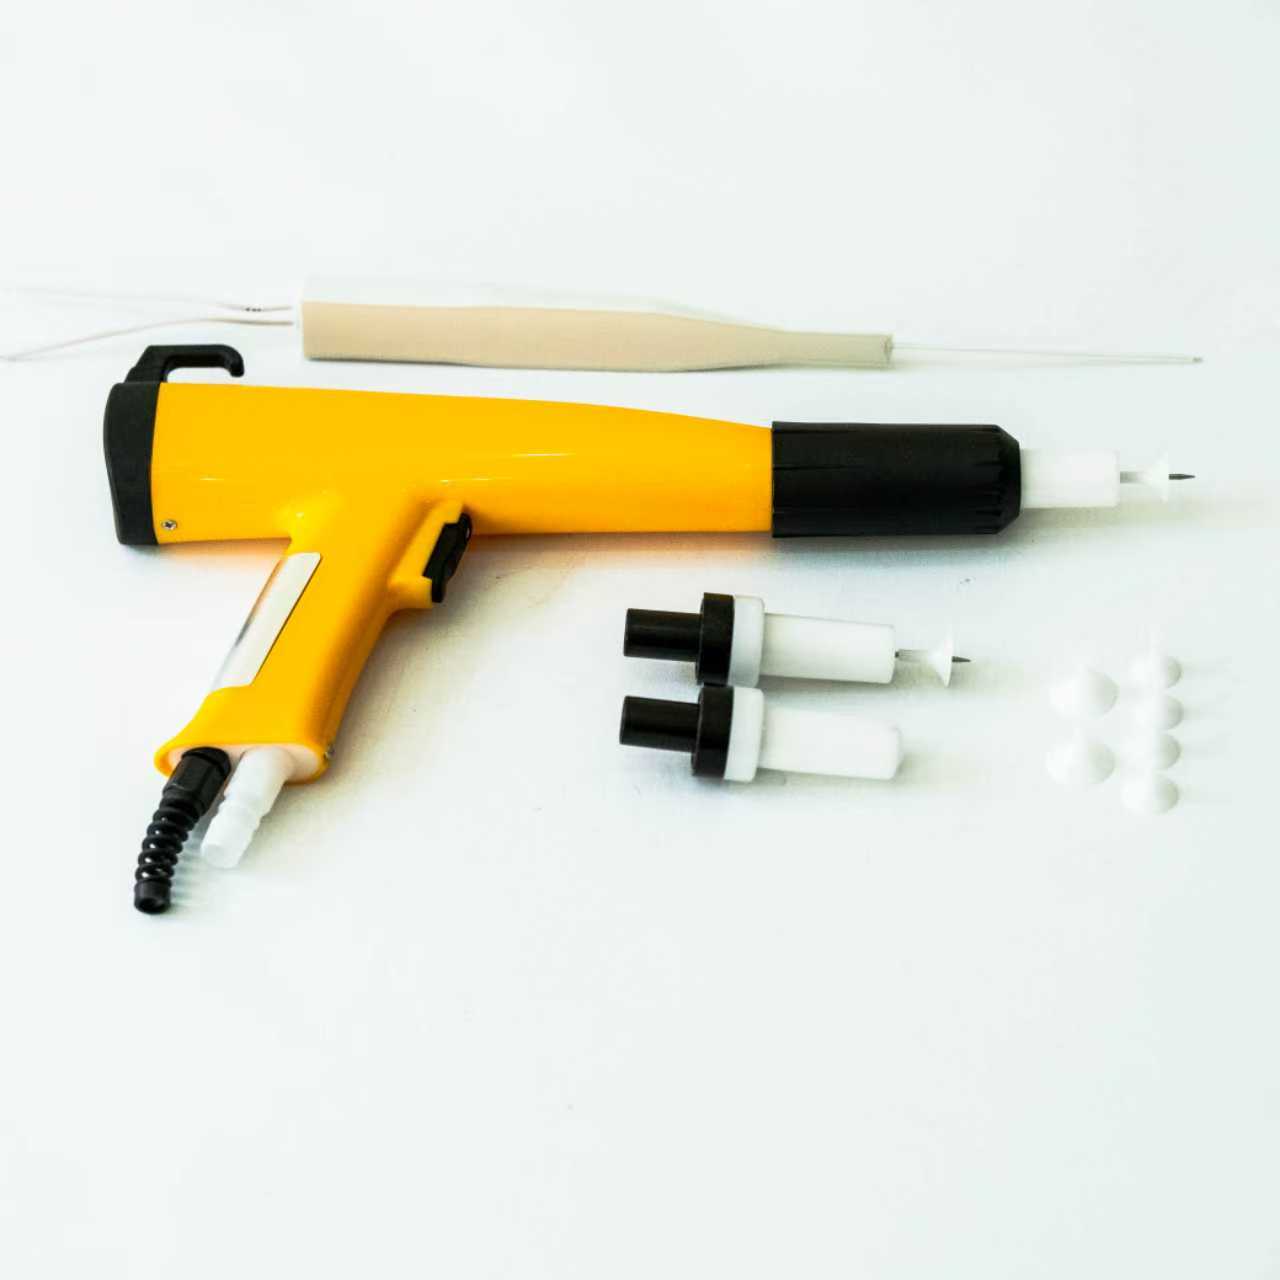
Farklı toz kaplama püskürtme tabancaları, aynı toz malzeme ve kaplama ayarlarını kullanırken bile belirgin şekilde farklı sonuçlar üretebilir. Pratikteki farklar, aktarım verimliliğinde, film tutarlılığında, kenar kaplamasında, operatör kontrolünde ve gerekli ayar miktarında ortaya çıkar. Bir toz kaplama püskürtme tabancasının nasıl performans gösterdiğini anlamak, üretim ekiplerinin ekipman seçimini parça geometrisi, üretim hızı ve yüzey kalitesi gereksinimleriyle ilişkilendirmesine yardımcı olur; bunun yerine yalnızca tek bir başlık özelliğiyle yetinmezler.

Performans yalnızca tabanca tarafından belirlenmez. Elektrostatik çıkışı, toz iletimi, nozul konfigürasyonu, operatör tekniği ve iş parçasına olan ilişki de önemlidir. Geniş, düz panellere uygun bir toz kaplama püskürtme tabancası, içe doğru çekilmiş parçalarda veya dar profillerde aynı düzeyde kontrol sağlamayabilir. Bu faktörleri karşılaştırmak, alıcıların beklenen sonuçlar hakkında daha faydalı bir resme sahip olmalarını sağlar ve üretim değişikliği öncesinde nelerin test edilmesi gerektiğini belirlemelerine yardımcı olur.
Püskürtme tabancası performansını şekillendiren temel faktörler
Elektrostatik şarjlama ve aktarım verimliliği
Bir elektrostatik toz kaplama püskürtme tabancası, tozu şarj eder böylece parçacıklar topraklanmış bir iş parçasına çekilir. Şarj tutarlılığı, parçaya ulaşan toz miktarını ve birikimini ne kadar düzgün gerçekleştirdiğini etkiler. Sabit ve ayarlanabilir çıkışa sahip bir toz kaplama püskürtme tabancası, farklı parçalar için çekim ile birikim arasında denge kurmayı kolaylaştırabilir. Gerçek aktarım verimliliği yine de topraklama, kabin hava akımı, toz özellikleri ve uygulama mesafesi gibi faktörlere bağlıdır; bu nedenle yalnızca ekipman teknik özellikleri sonucu öngöremez.
Yüksek gerilim her durumda otomatik olarak daha iyi değildir. Aşırı çıkış, özellikle derin çukurluklarda ve köşelerde geri iyonlaşma veya eşit olmayan bir birikime neden olabilir. Yetenekli bir toz kaplama püskürtme tabancası, operatörlerin ayarları parçanın geometrisine ve kaplama koşullarına göre ayarlamasına olanak tanır; bunun yerine tek bir ayarı evrensel kabul etmez. Sistemleri karşılaştırırken, ayar aralığını ve tekrarlanabilirliğini inceleyin; ardından gerçek toz ve üretim hattı koşullarında temsil edici parçalar üzerinde ayarları doğrulayın.
Toz akışı ve desen kontrolü
Taşıma sistemi, tozun besleme kaynağından iş parçasına ne kadar sabit bir şekilde taşındığını belirler. Besleme, hava basıncı, hortum durumu veya tozun akışkanlığındaki değişiklikler, iyi tasarlanmış bir toz kaplama püskürtme tabancasıyla bile değişken bir desen oluşturabilir. Sabit akış, tahmin edilebilir film kalınlığına destek olur ve tekrarlayan dokunma düzeltmelerine duyulan ihtiyacı azaltır. Adil bir karşılaştırma yapmak için, kısa bir gösterimi değerlendirmek yerine normal üretim süresi boyunca desen kararlılığını değerlendirin.
Nozül şekli ve boyutu, püskürtme deseninin genişliğini ve yoğunluğunu etkiler. Geniş bir desen, açık yüzeyleri verimli bir şekilde kapatabilir; dar bir desen ise küçük özelliklerin çevresinde daha fazla kontrol sağlayabilir. Doğru toz boyama püskürtme tabancası, operatörlerin zorlu geçişlerle telafi etmesini zorlamak yerine, parçaya uygun bir desen seçmeyi pratik hale getirmelidir. Normal tabanca mesafesi ve hızında, düz alanlar ile kenarlar arasındaki geçişleri de içerecek şekilde kaplama performansını değerlendirin.
Parça ve üretim görevine göre performans farkları
Açık yüzeyler ile karmaşık geometri karşılaştırması
Büyük, düz parçalar, kararlı ve eşit kaplama ile işin tamamını kapsayan bir uygulama desenini ödüllendirir. Bu tür işler için, tutarlı akışı koruyan ve basit ayarlar sunan bir toz boyama püskürtme tabancası, operatörlerin tekrarlanabilir geçişleri sürdürmelerine yardımcı olabilir. Panel üzerindeki film kalınlığının eşit dağılımı, aşırı hassasiyetten daha önemlidir. Farklı desenlerin farklı kaplama profilleri bırakabileceğini göz önünde bulundurarak, geçişler arasındaki kenar birikimi ve örtüşmeyi, ayrıca merkezdeki görünümü karşılaştırın.
Karmaşık parçalar, erişim ve elektrostatik kontrol açısından daha yüksek talepler ortaya koyar. İç oyuklar, köşeler ve Faraday kafesi bölgeleri toz girişiyle direnebilir veya fazla malzeme biriktirebilir. Ayarlanabilir çıkış ve uygun nozul seçenekleri sunan bir toz boyama püskürtme tabancası, operatörlerin bu alanlara daha dikkatli yaklaşmalarına yardımcı olabilir; ancak geometri hâlâ sınırlayıcı bir faktördür. Gerçek üretim parçalarını test edin, mümkün olduğunda onları döndürün veya yeniden konumlandırın ve yalnızca görünen yüzeyi değil, gizli yüzeyleri de inceleyin.
Manuel esneklik ve otomatik tekrarlanabilirlik
Manuel uygulama, ürün karışımı sık sık değiştiğinde veya parçaların boyutları farklı olduğunda esneklik sağlar. Burada bir toz boya püskürtme tabancası, operatörün becerisi, rahatlığı ve kontrol unsurlarının anlaşılırlığıyla doğrudan ilişkilidir. Hızlı tepkili bir tetik ve erişilebilir ayarlar küçük düzeltmeleri kolaylaştırırken, eğitim tutarlı mesafe ve hareketi destekler. Performans karşılaştırmaları, operatörlerin temsil edici parçalarda kabul edilebilir bir sonuç elde etmelerinin ne kadar hızlı olduğunu — yalnızca maksimum çıkış ayarını değil — içermelidir.
Otomatik hatlar, tekrarlanabilir ayarlar, montaj ve konveyör hızı ile parça sunumuyla entegrasyon üzerine daha fazla ağırlık verir. Otomasyonda kullanılan bir toz boyama püskürtme tabancası, tekrarlanan çevrimler boyunca sabit bir püskürtme deseni sağlamalı ve temizlik ile bakım için erişilebilir kalmalıdır. En uygun seçim, tabancanın elle mi yoksa otomatik mi olduğu değil, hattın yerleşimi ve ürün çeşitliliği açısından belirlenir. Ölçülen film kalınlığı sonuçlarının tekrarlanabilirliğini ve rutin bakımdan sonra ayarların yeniden yapılandırılması için gereken süreyi karşılaştırın.
Güvenilir sonuçlar için ekipman değerlendirme
Üretim temelli karşılaştırma kriterleri kullanın
Kontrollü bir deney, izole özelliklerin karşılaştırılmasından daha bilgilendiricidir. Her toz boyama püskürtme tabancası için aynı alt tabaka hazırlaması, aynı toz partisi, aynı topraklama kontrolleri, aynı kabine koşulları ve aynı hedef film kalınlığı kullanılmalıdır. Ayarlar kaydedilmeli ve her parçanın birden fazla bölgesi – kenarlar ve girintiler de dahil olmak üzere – incelenmelidir. Bu yaklaşım, ekipman etkilerini süreç varyasyonundan ayırmaya yardımcı olur ve bir performans farkının gerçek uygulama açısından anlamlı olup olmadığını ortaya çıkarır.
Değerlendirmeye malzeme kullanımı, dokunma ile düzeltme (touch-up), ürün değişimi (changeover) ve temizlik işlemlerini de dahil edin. Pürüzsüz bir desen üreten ancak sık aralıklarla müdahale gerektiren bir toz boyama püskürtme tabancası, yüksek çeşitlilikli (high-mix) bir iş akışına uygun olmayabilir. Buna karşılık, işler büyük ölçüde değişken olduğunda daha fazla ayar imkânı sunan bir sistem değerli olabilir. Kabul edilebilir bir yüzey sonucu elde etmek için gereken toplam iş miktarını karşılaştırın ve denemeye, ekipmanı kullanacak ve bakımını yapacak operatörleri de dahil edin.
Kontrolleri ve bakımı işleme uyarlayın
Kontroller, operatörlerin vardiya değişimleri arasında onaylı ayarları tekrarlayabilmesi için yeterince anlaşılır olmalıdır. Net ayarlama aralıkları ve kayıtlı tarifler, bir toz boyama püskürtme tabancasından diğerine kaçınılabilir değişkenliği azaltabilir. Hangi ayarların kilitleyebileceğini veya belgelenebileceğini doğrulayın ve toz, parça geometrisi veya çevresel koşullar değiştiğinde operatörlerin nasıl tepki vereceğini tanımlayın. Bu, özellikle birkaç kişi ekipmanı paylaştığında veya üretim süreçleri farklı ürünler arasında sırayla geçiş yaptığı durumlarda oldukça faydalıdır.
Bakım, zaman içinde performansı da etkiler. Aşınmış nozullar, kirli bileşenler, hasar görmüş kablolar veya tutarsız topraklama, başlangıçta başarılı çalışan bir toz kaplama püskürtme tabancasının performansını zayıflatabilir. Rutin denetim noktalarına erişimi kontrol edin ve üretim programına uygun temizlik uygulamaları oluşturun. Elektrostatik sistemler için yüksek gerilim modülü, şarj düzenlemesinin bir parçasıdır; bu modülün uygunluğu, tam tabanca, kontrol sistemleri ve uygulama süreciyle birlikte değerlendirilmelidir.
SSS
Düz panel için en önemli performans farkı hangisidir?
Düz panel için tutarlı desen genişliği, kararlı toz verimi ve merkez ile kenarlarda eşit film kalınlığı önceliklidir. Bir toz kaplama püskürtme tabancası, gerçekçi hat hızında ve uygulama mesafesinde değerlendirilmelidir. Sonuçları, daha geniş bir desenin otomatik olarak kaplamayı iyileştireceğini varsaymak yerine, kaplama incelemesiyle doğrulayın.
Tek bir tabanca hem basit hem de karmaşık parçalar için kullanılabilir mi?
Sık sık, ancak elde edilebilir tutarlılık, ayarlama aralığına, nozul seçeneklerine, parçaya erişime ve operatör tekniğine bağlıdır. Bir toz kaplama püskürtme tabancası, ayarlar ve uygulama yöntemleri uyarlanabildiğinde karışık geometrileri işleyebilir. En zorlu parçalarda yapılan denemeler, özel bir kurulumun gerekli olabileceği durumları gösterir.
Takımlar ekipman değişikliği öncesinde tabancaları nasıl karşılaştırmalıdır?
İşlem koşullarını sabit tutun, temsilci parçaları işleyin ve film düzgünlüğünü, aktarım oranını, dokunma ile düzeltmeyi (touch-up), kurulum süresini ve bakım gereksinimlerini karşılaştırın. Değerlendirmeye operatörleri de dahil edin ve ayarları belgeleyin. Bu yaklaşım, her toz kaplama püskürtme tabancasının kısa bir gösterimden ziyade üretim gereksinimlerine göre değerlendirilmesini sağlar.