
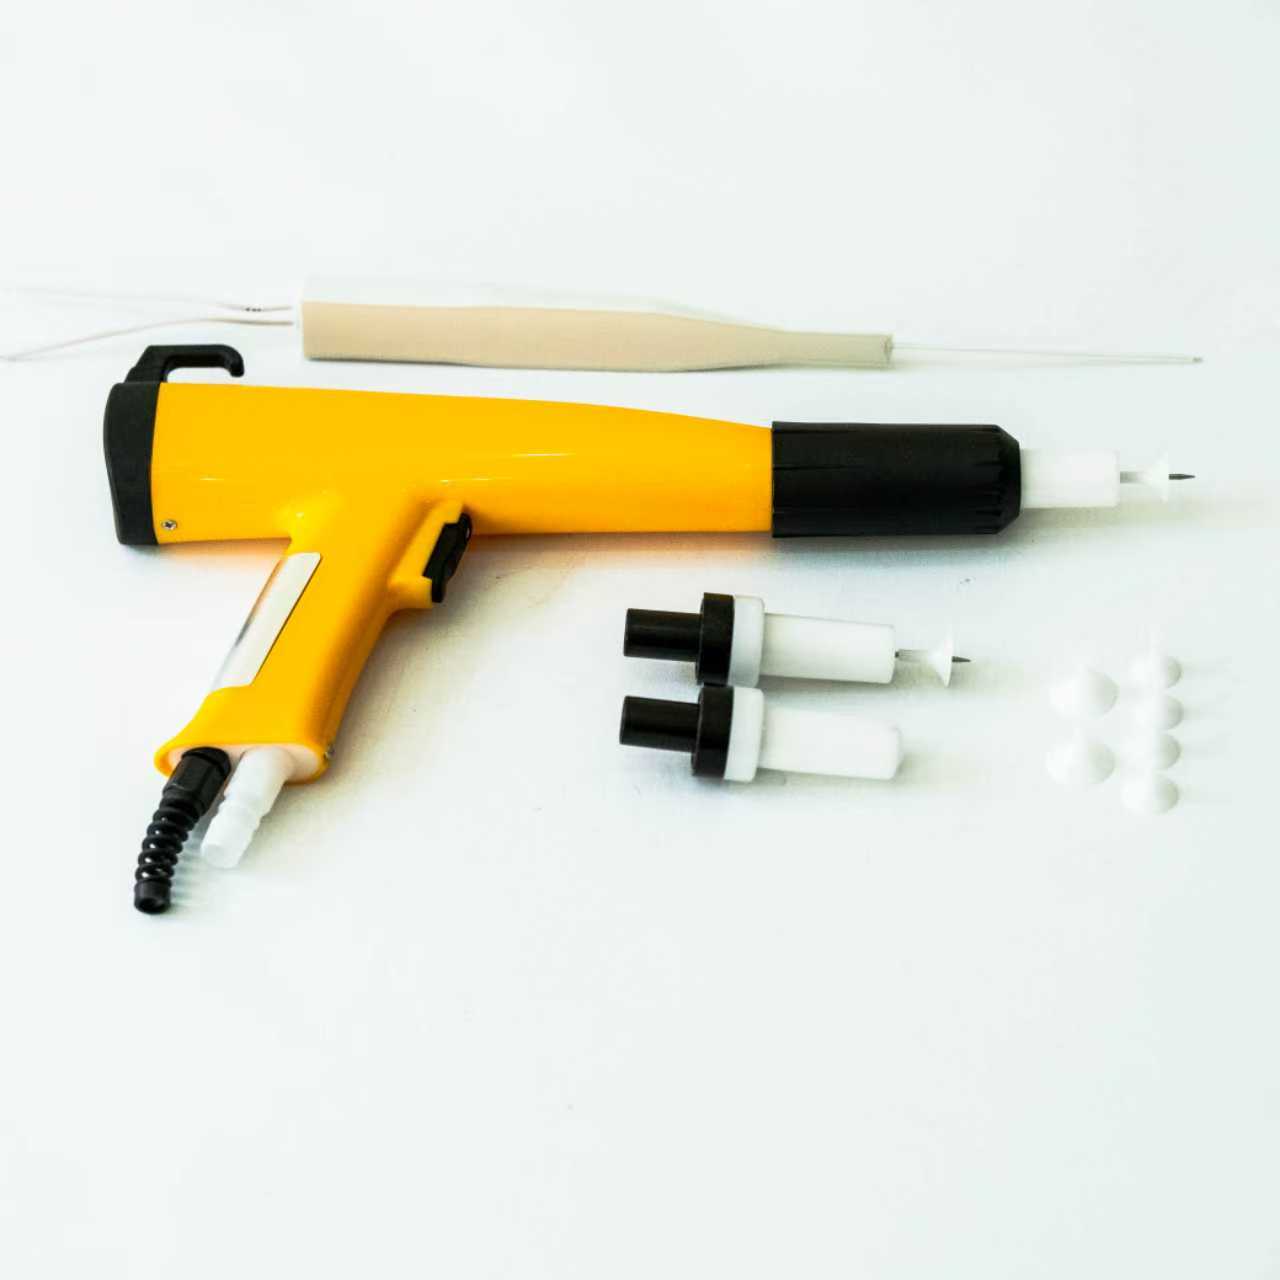
Разные пистолеты для напыления порошковых покрытий могут давать заметно разные результаты, даже если используются один и тот же порошок и одинаковые параметры нанесения. Практические различия проявляются в эффективности переноса порошка, однородности плёнки, покрытии кромок, удобстве управления для оператора и количестве необходимых настроек. Понимание того, как работает пистолет для напыления порошковых покрытий, помогает производственным командам связывать выбор оборудования с геометрией деталей, производительностью и требованиями к финишному покрытию, а не полагаться лишь на одну ключевую техническую характеристику.

Производительность определяется не только самим пистолетом. Важны также его электростатический выход, подача порошка, конфигурация сопла, техника работы оператора и взаимное расположение пистолета относительно обрабатываемой детали. Пистолет для напыления порошковых покрытий, подходящий для обработки широких плоских панелей, может обеспечить недостаточный контроль при обработке углублённых участков или узких профилей. Сравнение этих факторов даёт покупателям более реалистичное представление о предполагаемых результатах и помогает определить, какие параметры следует протестировать перед внедрением изменений в производственный процесс.
Основные факторы, влияющие на производительность пистолета для напыления порошковых покрытий
Электростатическая зарядка и эффективность переноса
Пистолет-распылитель для электростатического порошкового покрытия заряжает порошок так, что частицы притягиваются к заземлённой заготовке. Стабильность зарядки влияет на то, какое количество порошка достигает детали и насколько равномерно он осаждается. Пистолет-распылитель для порошкового покрытия с устойчивым и регулируемым выходным параметром облегчает балансировку силы притяжения и осаждения для различных деталей. Фактическая эффективность переноса по-прежнему зависит от качества заземления, воздушного потока в камере, характеристик порошка и расстояния нанесения, поэтому одних лишь технических характеристик оборудования недостаточно для прогнозирования результата.
Высокое напряжение не всегда предпочтительнее в каждой ситуации. Избыточный выход может привести к обратной ионизации или неравномерному нанесению покрытия, особенно в глубоких углублениях и углах. Современный пистолет для нанесения порошкового покрытия позволяет операторам настраивать параметры под геометрию детали и условия нанесения, а не использовать единые настройки как универсальное решение. При сравнении систем оценивайте диапазон и воспроизводимость регулировок, а затем проверяйте выбранные параметры на типичных деталях с использованием реального порошка и в условиях действующей линии.
Контроль потока порошка и формы распыла
Система подачи определяет, насколько стабильно порошок перемещается от источника к обрабатываемой детали. Колебания в подаче, давлении воздуха, состоянии шланга или степени флюидизации порошка могут вызывать изменение формы распыла даже при использовании хорошо спроектированного пистолета для нанесения порошкового покрытия. Стабильный поток обеспечивает предсказуемую толщину покрытия и снижает необходимость повторного доработки. Для объективного сравнения оценивайте стабильность формы распыла в течение обычного производственного цикла, а не по кратковременной демонстрации.
Форма и размер сопла влияют на ширину и концентрацию распыляемого потока. Широкий поток эффективно покрывает открытые поверхности, тогда как более узкий поток обеспечивает больший контроль при обработке небольших элементов. Правильно подобранный пистолет для порошкового напыления должен позволять оператору выбирать оптимальный поток в зависимости от формы детали, а не вынуждать его компенсировать неудобными движениями. Оцените равномерность покрытия при стандартном расстоянии и скорости перемещения пистолета, включая переходы между плоскими участками и кромками.
Различия в производительности в зависимости от детали и задачи производства
Открытые поверхности по сравнению со сложной геометрией
Крупные плоские детали требуют стабильного и равномерного нанесения покрытия, а также траектории распыления, охватывающей значительную площадь. Для таких задач подойдёт пистолет для порошкового напыления, обеспечивающий постоянный расход порошка и простые настройки, что помогает операторам выполнять повторяющиеся проходы с высокой воспроизводимостью. Излишняя точность менее важна, чем однородность толщины плёнки по всей поверхности панели. Сравнивайте осаждение порошка на кромках и перекрытие между проходами, а также внешний вид в центральной части — различные траектории распыления могут формировать различающиеся профили покрытия.
Сложные детали предъявляют повышенные требования к доступу и электростатическому контролю. Углубления, углы и зоны «клетки Фарадея» могут препятствовать проникновению порошка или способствовать избыточному его накоплению. Пистолет для порошкового напыления с регулируемым выходным потоком и подходящим набором насадок может помочь операторам более целенаправленно обрабатывать такие участки, однако геометрия детали остаётся ограничивающим фактором. Проводите испытания на реальных производственных деталях, при возможности поворачивайте или переустанавливайте их и проверяйте скрытые поверхности, а не только видимую сторону.
Ручная гибкость и автоматизированная повторяемость
Ручное нанесение обеспечивает гибкость при частой смене ассортимента изделий или при различиях в размерах деталей. В этом случае пистолет-распылитель для порошкового покрытия напрямую зависит от квалификации оператора, его удобства при работе и наглядности органов управления. Чувствительный спусковой механизм и легко доступные регулировки упрощают внесение небольших корректировок, а обучение способствует соблюдению постоянного расстояния и траектории движения. При сравнении показателей производительности следует учитывать, насколько быстро операторы достигают приемлемого результата на типичных деталях, а не только максимальные значения выходной мощности.
Автоматизированные линии делают акцент на воспроизводимых настройках, креплении и интеграции со скоростью конвейера и подачей деталей. Пистолет для нанесения порошкового покрытия, используемый в автоматизированных системах, должен обеспечивать стабильный рисунок распыления в течение повторяющихся циклов и оставаться доступным для очистки и технического обслуживания. Оптимальный выбор зависит от компоновки линии и разнообразия изделий, а не просто от того, является ли пистолет ручным или автоматическим. Сравните воспроизводимость измеренных значений толщины покрытия и время, необходимое для восстановления настроек после планового технического обслуживания.
Оценка оборудования для получения надёжных результатов
Используйте критерии сравнения, основанные на производственных условиях
Контролируемое испытание даёт больше информации, чем сравнение отдельных технических характеристик. Для каждой пистолет-распылителя порошкового покрытия используйте одинаковую подготовку субстрата, одну и ту же партию порошка, одни и те же проверки заземления, одинаковые условия в камере и целевую толщину плёнки. Фиксируйте настройки и проводите осмотр в нескольких точках каждой детали, включая кромки и углубления. Такой подход помогает отделить влияние оборудования от вариаций процесса и выявить, имеет ли различие в производительности практическое значение для конкретного применения.
Включите в оценку расход материала, подкраску, переналадку и очистку. Пистолет-распылитель порошкового покрытия, формирующий ровный рисунок напыления, но требующий частого вмешательства, может не подойти для производства с высоким ассортиментом изделий. Напротив, система с большим числом регулировок может оказаться ценной при значительном различии между заказами. Сравните общий объём работы, необходимый для достижения приемлемого качества отделки, и привлеките к испытанию операторов, которые будут эксплуатировать и обслуживать оборудование.
Согласуйте элементы управления и техническое обслуживание с технологическим процессом
Управление должно быть достаточно понятным, чтобы операторы могли воспроизводить утверждённые настройки в течение разных смен. Чёткие диапазоны регулировок и зафиксированные рецепты позволяют снизить неизбежные различия при настройке одного и того же распылителя для порошкового покрытия. Уточните, какие настройки можно заблокировать или задокументировать, и определите порядок действий операторов при изменении состава порошка, геометрии деталей или условий окружающей среды. Это особенно полезно при совместном использовании оборудования несколькими сотрудниками или при чередовании производственных запусков различных изделий.
Техническое обслуживание также влияет на производительность со временем. Изношенные сопла, загрязнённые компоненты, повреждённые кабели или нестабильное заземление могут ухудшить работу пистолета для порошкового напыления, который показывал хорошие результаты на начальных испытаниях. Проверьте доступ к точкам регулярного осмотра и разработайте процедуры очистки, соответствующие графику производства. В электростатических системах модуль высокого напряжения — один из элементов системы зарядки; его пригодность следует оценивать совместно с полным пистолетом, системой управления и технологическим процессом нанесения.
Часто задаваемые вопросы
Какое различие в производительности имеет наибольшее значение для плоских панелей?
Для плоских панелей приоритетом являются стабильная ширина распылённого потока, равномерная подача порошка и однородная толщина покрытия как в центральной части, так и по краям. Пистолет для порошкового напыления следует оценивать при реальной скорости линии и рабочем расстоянии нанесения. Подтверждайте результаты визуальным контролем покрытия, а не предполагайте, что более широкий распылённый поток автоматически обеспечит лучшее покрытие.
Может ли один и тот же пистолет использоваться как для простых, так и для сложных деталей?
Часто, однако достигаемая стабильность зависит от диапазона регулировки, вариантов сопел, доступа к деталям и техники оператора. Пистолет для нанесения порошкового покрытия может обрабатывать детали сложной геометрии, если параметры и методы нанесения можно адаптировать. Испытания на самых сложных деталях показывают, где может потребоваться специализированная настройка.
Каким образом командам следует сравнивать пистолеты перед заменой оборудования?
Сохраняйте постоянные условия процесса, используйте типичные детали, сравнивайте равномерность плёнки, коэффициент переноса, необходимость доработки, время настройки и потребности в обслуживании. Вовлекайте операторов в оценку и фиксируйте все параметры. Это позволяет оценивать каждый пистолет для нанесения порошкового покрытия по требованиям производства, а не по кратковременной демонстрации.