
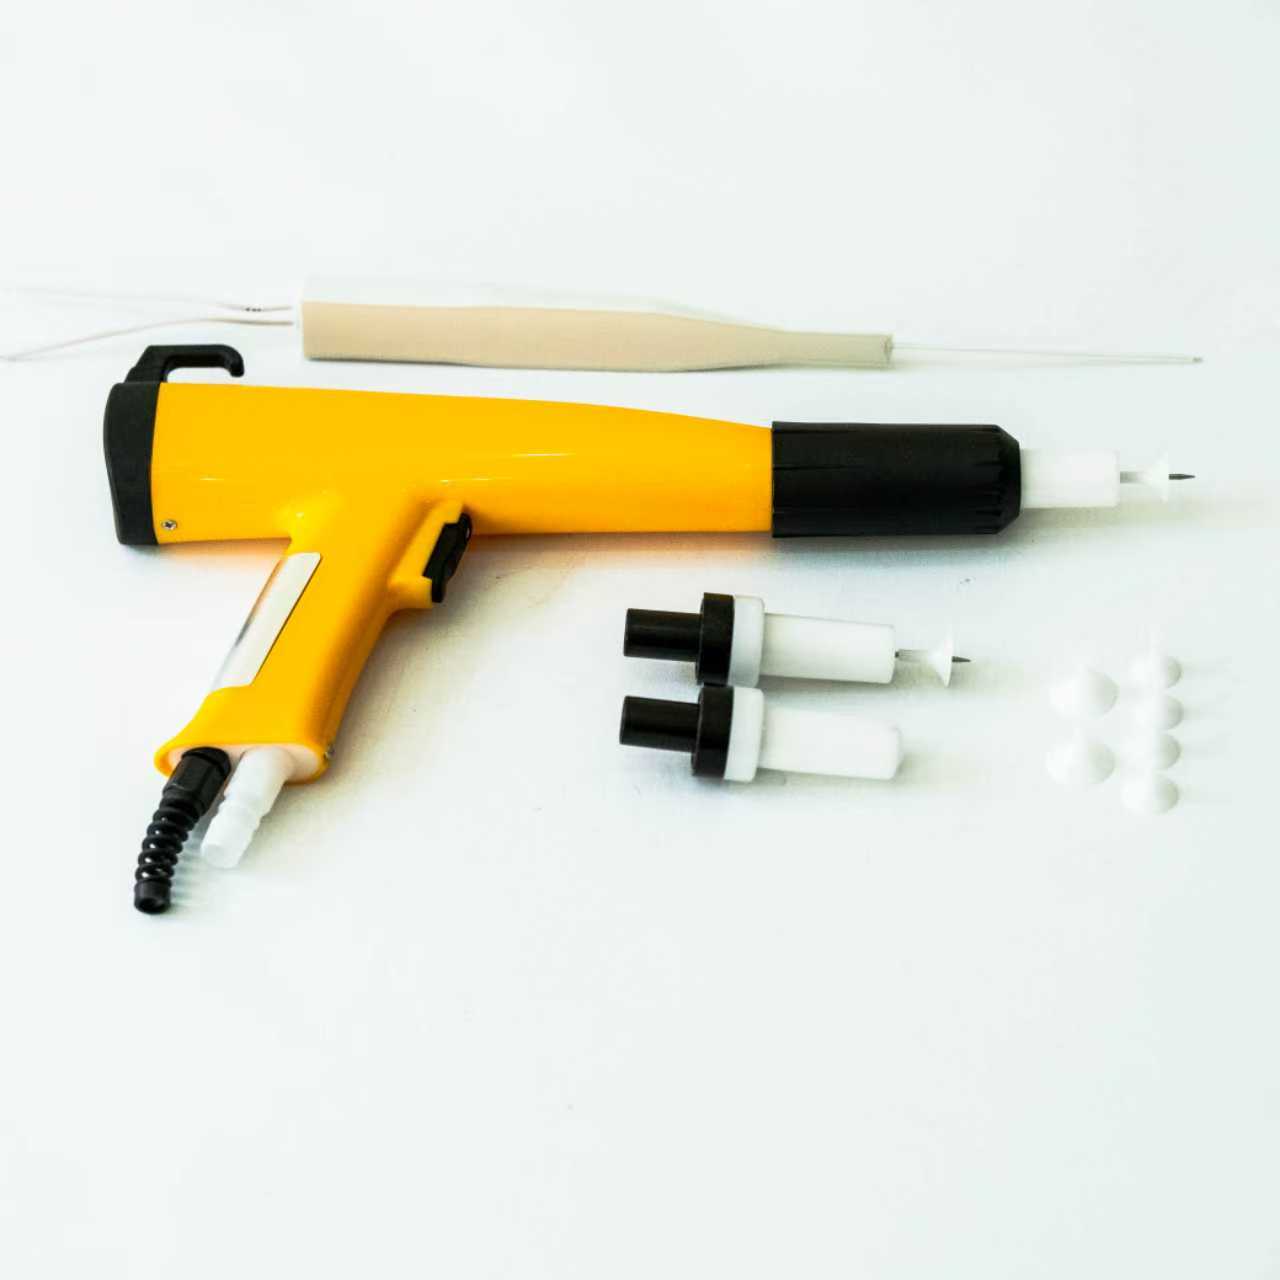
Erinevad pulberkate-spritsid võivad anda märgatavalt erinevaid tulemusi, isegi kui kasutatakse sama pulbrit ja sama kateparameetreid. Praktilised erinevused ilmnevad ülekandeefektiivsuses, kile ühtlasuses, servade kattealas, operaatori kontrollis ja vajaliku seadistuse ulatuses. Pulberkate-spritsi tööomaduste mõistmine aitab tootmisgruppidel seostada seadme valikut detaili geomeetriaga, läbitõukuga ja pinnakvaliteediga ning mitte tugineda ühele peamisele tehnilisele andmeele.

Tööomadused ei sõltu ainult spritsist. Olulised on ka elektrostaatiline väljund, pulbri tarnimine, toru konfiguratsioon, operaatori tehnika ja seos töödeldava esemega. Pulberkate-sprits, mis sobib laiadele tasastele plaatidele, ei pruugi pakkuda sama täpsust sügavatesse kohadesse või kitsastesse profiilidesse. Nende tegurite võrdlemine annab ostjatele kasulikuma ülevaate oodatavatest tulemustest ja aitab kindlaks teha, mida tuleb tootmismuudatuse eelnevalt testida.
Põhitegurid, mis mõjutavad spritsi tööomadusi
Elektrostaatiline laadimine ja ülekande tõhusus
Elektrostaatilise pulberkate pistool laadib pulbrit nii, et osakesed tõmbuvad maandatud töödeldava eseme poole. Laadimise stabiilsus mõjutab seda, kui palju pulbrit jõuab esemeleni ja kui ühtlaselt see sinna sadeneb. Pulberkate pistool, mille väljund on stabiilne ja reguleeritav, võimaldab erinevate esemete puhul atraktsiooni ja sadestumise tasakaalu hõlpsamini säilitada. Tegelik ülekande tõhusus sõltub siiski ka maandusest, pihustusruumi õhuvoolust, pulbri omadustest ja rakenduskaugusest, mistõttu ei saa seadme tehniliste andmete järgi tulemust eelnevalt prognoosida.
Kõrgpinge ei ole automaatselt alati parem. Liialdatud väljund võib põhjustada tagasioneerumist või ebakorrapärast kihikujunemist, eriti sügavates soonides ja nurkades. Võimalikult suutlik pulberkate pistool võimaldab operaatoreil seadeid kohandada detaili geomeetriale ja katte tingimustele, mitte kasutada ühtset seadet kõigis olukordades. Süsteemide võrdlemisel tuleb hinnata reguleerimisvahemikku ja korduvust ning seejärel kinnitada seaded esinduslike detailidega tegeliku pulbri ja tootmisliini tingimustes.
Pulbri voolu ja mustri kontroll
Süsteem, mis tarnib pulbrit, määrab selle liikumise stabiilsuse pulbriallikast töödeldavale pinnale. Toitumise, õhurõhu, toru seisundi või pulbri fluidiseerumise muutused võivad tekitada muutuvat mustri isegi siis, kui pulberkate pistool on hästi disainitud. Stabiilne vool tagab ennustatava kihikujunemise ja vähendab korduvate paranduste vajadust. Õiglasel võrdlusel tuleb hinnata mustri stabiilsust tavalise tootmisprotsessi jooksul, mitte hinnata seda lühikesel demonstreerimisel.
Pihustusmustri laius ja kontsentratsioon sõltuvad nipi kujundist ja suurusest. Lai muster võimaldab avatud pindade tõhusat katmist, samas kui kitsam muster võib pakkuda suuremat täpsust väikeste detailide ümber. Õige pulberkate pihustuspiits peaks võimaldama osa jaoks sobiva mustri valimise, mitte sundima töötajaid kompenseerima ebamugavate liikumistega. Hinnake katmist tavapärasel kaugusel ja kiirusel, sealhulgas üleminekuid tasaste pindade ja servade vahel.
Toimimiseringi erinevused osa ja tootmisülesande järgi
Avatud pinnad võrreldes keerukate geomeetriatega
Suured, tasased detailid nõuavad stabiilset ja ühtlast katmist ning rakendusmustrit, mis hõlmab kasulikku pinda. Sellistel töödel aitab operaatoreil korduvaid läbimisi säilitada pulberkate pistola, mis tagab pideva voolu ja lihtsad seadistused. Liialdatud täpsus on vähem oluline kui ühtlane katekihi paksus paneeli üle. Võrdle äärekatteid ja läbimiste ülekattesid ning keskkoha välimust, sest erinevad mustrid võivad anda erinevaid kattemäärasid.
Täiskompleksed detailid esitavad suuremaid nõudeid juurdepääsu ja elektrostaatilise kontrolli suhtes. Sügavad kohad, nurgad ja Faraday’i kahuripiirkonnad võivad takistada pulbri sisenemist või koguda liialdatud materjali. Pulberkate pistola reguleeritava väljundiga ja sobivate toruvalikutega võib aidata operaatoreil neid piirkondi täpsemalt läheneda, kuid geomeetria jääb siiski piiravaks teguriks. Testi tegelikke tootmisdetailisid, pööra neid või muuda nende asendit, kui see on võimalik, ning kontrolli peidetud pindu mitte ainult nähtavat pinda.
Käsitsi rakendamise paindlikkus ja automaatselt saavutatav korduvus
Käsitsi rakendamine pakub paindlikkust siis, kui toote sega muutub sageli või osad erinevad suuruses. Siin on pulberkate pihustuspiiskur tihedas seoses operaatoriga – tema oskuste, mugavustunnetuse ja juhtpindade selgusega. Reageeriv laskur ja kergesti kättesaadavad seadistused võimaldavad väiksemaid parandusi teha lihtsamini, samas kui koolitus toetab püsivat kaugust ja liikumist. Tulemuste võrdluse puhul tuleb arvesse võtta, kui kiiresti operaatoreid õnnestub saavutada vastavaid osi kasutades aktsepteeritav tulemus, mitte ainult maksimaalne väljundseade.
Automaatjooned rõhutavad korduvate seadete, paigalduse ja konveierikiiruse ning detailide esitamisega integreerumise tähtsust. Automaatse pihustuslõikel, mida kasutatakse pulberkate pihustamisel, peab olema stabiilne mustrikord korduvatel tsüklitel ja see peab jääma kergelt ligipääsetavaks puhastamiseks ja hoolduseks. Parim variant sõltub joone paigutusest ja toote muutlikkusest, mitte lihtsalt sellest, kas lõikel on käsitsi või automaatne. Võrdle mõõdetud katekihi tulemuste korduvust ja aega, mis kulub tavapärase hoolduse järel seadete taastamisele.
Seadmete hindamine usaldusväärsete tulemuste saavutamiseks
Kasuta tootmisalaseid võrdlusstandardeid
Kontrollitud katse annab rohkem teavet kui eraldi spetsifikatsioonide võrdlemine. Kasutage iga pulberkate-spritsupüksli puhul sama alusmaterjali ettevalmistust, sama pulberpartii, sama maanduse kontrolli, sama töökoja tingimusi ja sama sihtkate paksust. Kirjutage üles seadistused ja kontrollige iga detaili mitmeid kohti, sealhulgas servasid ja sügavusi. See lähenemisviis aitab eraldada seadmete mõju protsessi muutuvusest ning selgitada välja, kas tooriku omaduste erinevus on tegelikult rakenduse jaoks oluline.
Hõlma tuleb materjalikasutuse, pärasttöötlemise, vahetuse ja puhastamise hindamisse. Pulberkate-spritsupüksel, mis annab sujuva mustri, kuid nõuab sageli sekkumist, ei pruugi sobida kõrgelt segatud tootmisprotsessile. Vastupidi, süsteem, milles on rohkem regulaatoreid, võib osutuda väärtuslikuks juhul, kui tellimused erinevad oluliselt. Võrrelge kogu töömahukust, mis on vajalik vastavate lõpptoote omadustega saavutamiseks, ja kaasake katsega ka operaatorid, kes seadmeid kasutavad ja hoivavad.
Sobitage juhtimis- ja hooldusmeetmed protsessiga
Juhtimiselemente tuleb kujundada nii arusaadavaks, et operaatoreid saaksid neid seadeülekanne üle kõigi töövahetuste säilitada. Selgelt märgitud reguleerimisvahemikud ja salvestatud retseptid aitavad vähendada vältimatu variatsiooni ühest pulberkate-spritsupüstolast teise. Kinnitage, milliseid seadeid saab lukustada või dokumenteerida, ning määrake, kuidas operaatoreid tuleb toimida pulbri, detaili geomeetria või keskkonnatingimuste muutumisel. See on eriti kasulik siis, kui mitu inimest jagavad sama varustust või kui tootmisrežiimid vahelduvad erinevate toodete vahel.
Hooldus mõjutab ka aeglaselt töödeldavuse taset. Kulunud pihustid, saastunud komponendid, kahjustatud kaablid või ebakindel maandus võivad halvendada pulberkate pihusti tööd, mis esialgsetel katsetel hästi toimis. Kontrollige juurdepääsu tavapärastele inspektsioonipunktidele ja kehtestage puhastusprotseduurid, mis sobivad tootmisgraafikuga. Elektrostaatiliste süsteemide puhul on kõrgpingemoodul üks laadimispaigalduse element; selle sobivust tuleb hinnata koos täieliku pihustiga, juhtimissüsteemide ja rakendusprotsessiga.
KKK
Milline töödeldavuse erinevus on tasapinnaliste paneelide puhul kõige olulisem?
Tasapinnaliste paneelide puhul tuleb eelistada püsivat musterlaiust, stabiilset pulbri tarnimist ning ühtlast katekihti keskel ja äärtel. Pulberkate pihustit tuleb hindada reaalsete tootmisliini kiirustega ja rakenduskaugustega. Tulemused tuleb kinnitada kate inspektsiooniga, mitte eeldada, et laiem muster parandab automaatselt katmist.
Kas üks pihust võib olla sobiv nii lihtsate kui ka keerukate detailide puhul?
Sageli tihti, kuid saavutatav ühtlus sõltub reguleerimisvahemikust, pihustusotsade valikust, detailide ligipääsetavusest ja operaatori oskustest. Pulberkate pihustuspiits võib toime tulla segageomeetriaga, kui seaded ja rakendusviisid on kohandatavad. Katsetused kõige keerukamate detailidega näitavad, kus võib olla vajalik eraldi seadistus.
Kuidas peaksid meeskonnad pihustuspiitse enne varustuse vahetamist võrdlema?
Hoidke protsessitingimused stabiilsed, töötlege esinduslikke detaili, võrrelge kile ühtlust, ülekannet, pärasttöötlemist, seadistusaja pikkust ja hooldusvajadusi. Kaasake hindamisse operaatoreid ja dokumenteerige seaded. See võimaldab iga pulberkate pihustuspiitsa hinnata tootmistingimuste alusel, mitte lihtsalt lühikeste demonstreerimiste põhjal.