
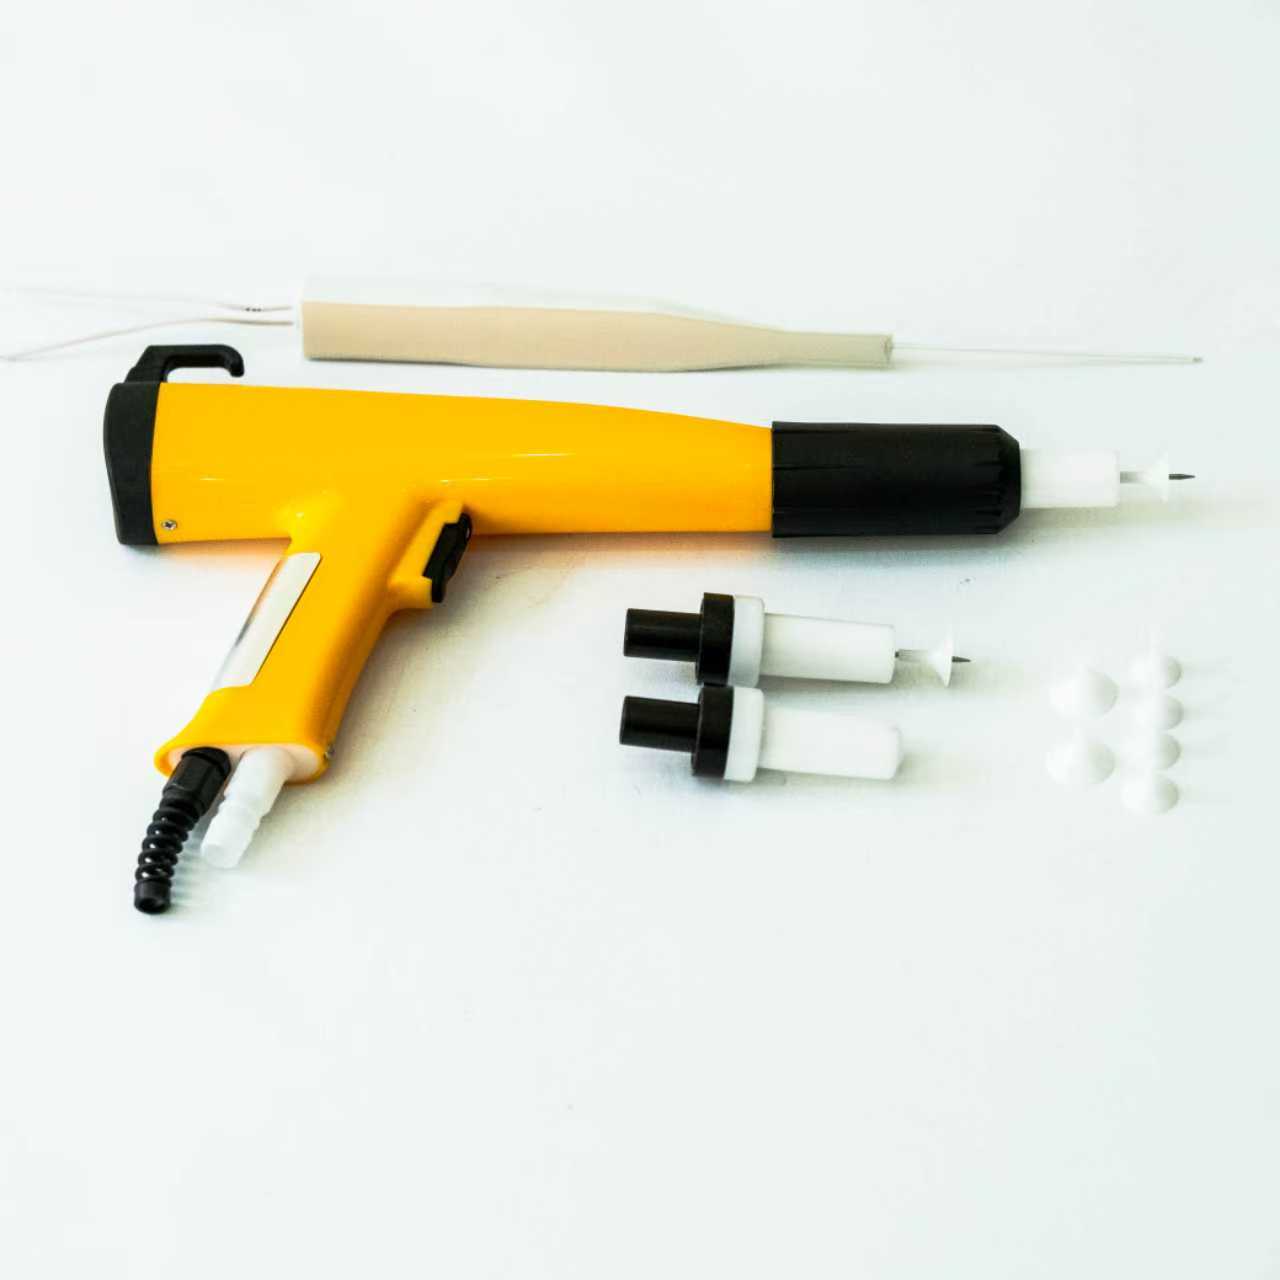
Різні пневматичні пістолети для нанесення порошкового покриття можуть давати помітно різні результати, навіть якщо використовують однаковий порошок і однакові параметри нанесення. Практичні відмінності проявляються у коефіцієнті перенесення, рівномірності плівки, покритті кромок, контролі оператора та обсязі необхідних налаштувань. Розуміння того, як працює пневматичний пістолет для нанесення порошкового покриття, допомагає виробничим командам пов’язувати вибір обладнання з геометрією деталей, продуктивністю та вимогами до остаточного покриття замість того, щоб спиратися лише на одну загальну технічну характеристику.

Ефективність роботи визначається не лише пістолетом. Мають значення його електростатична потужність, подача порошку, конфігурація сопла, техніка оператора та його розташування щодо виробу. Пневматичний пістолет для нанесення порошкового покриття, призначений для великих плоских панелей, може забезпечити менший контроль при обробці заглиблених деталей або вузьких профілів. Порівняння цих факторів дає покупцям більш корисне уявлення про очікувані результати й допомагає визначити, що саме слід протестувати перед внесенням змін у виробництво.
Основні чинники, що впливають на ефективність роботи пневматичного пістолета
Електростатичне заряджання та ефективність перенесення
Порошковий розпилювач з електростатичним заряджанням надає порошку заряду, щоб частинки притягувалися до заземленої деталі. Стабільність заряджання впливає на кількість порошку, що досягає деталі, та рівномірність його осадження. Порошковий розпилювач із стабільним і регульованим виходом полегшує балансування сили притягання та осадження для різних деталей. Фактична ефективність перенесення також залежить від якості заземлення, повітряного потоку в камері, характеристик порошку та відстані нанесення, тому одні лише технічні характеристики обладнання не можуть передбачити кінцевий результат.
Висока напруга не є автоматично кращою в кожній ситуації. Надмірний вихід може спричинити зворотну іонізацію або нерівномірне накопичення, особливо в глибоких заглибленнях та кутах. Сучасний пульверизатор для порошкового фарбування дозволяє операторам налаштовувати параметри залежно від геометрії деталі та умов нанесення покриття, замість того щоб використовувати один універсальний режим. Порівнюючи системи, звертайте увагу на діапазон і повторюваність регулювань, а потім перевіряйте налаштування на типових деталях за допомогою реального порошку та в умовах виробничої лінії.
Контроль потоку порошку та форми розпилення
Система подачі визначає, наскільки стабільно порошок переміщується від джерела до виробу. Коливання у подачі, тиску повітря, стані шланга або флуїдизації порошку можуть призводити до зміни форми розпилення навіть при наявності добре спроектованого пульверизатора для порошкового фарбування. Стабільний потік забезпечує передбачувану товщину плівки й зменшує потребу в багаторазовому додатковому нанесенні. Для об’єктивного порівняння оцінюйте стабільність форми розпилення протягом звичайного виробничого циклу, а не лише під час короткочасної демонстрації.
Форма та розмір сопла впливають на ширину й концентрацію розпиленого шаблону. Широкий шаблон ефективно покриває відкриті поверхні, тоді як вузький шаблон забезпечує більший контроль під час обробки невеликих елементів. Правильно підібраний пістолет для нанесення порошкових покриттів має дозволяти практично вибирати шаблон розпилення залежно від деталі, а не змушувати операторів компенсувати недоліки незручними проходами. Оцінюйте рівень покриття за типових відстані та швидкості роботи пістолета, у тому числі при переході від плоских ділянок до кромок.
Різниця в продуктивності залежно від деталі та виробничого завдання
Відкриті поверхні порівняно зі складною геометрією
Великі плоскі деталі вимагають стабільного й рівномірного нанесення та схеми застосування, що охоплює корисну площу. Для таких завдань пульверизатор для порошкового фарбування, який забезпечує постійну подачу й прості налаштування, допомагає операторам здійснювати повторювані проходи. Надмірна точність є менш важливою, ніж рівномірна товщина плівки по всій поверхні панелі. Порівнюйте осадження порошку на краях і перекриття між проходами, а також вигляд у центрі, оскільки різні схеми можуть формувати різні профілі покриття.
Складні деталі вимагають більшої доступності й кращого електростатичного контролю. Впадини, кути та зони «клітки Фарадея» можуть перешкоджати проникненню порошку або сприяти надмірному його накопиченню. Пульверизатор для порошкового фарбування з регульованою подачею й підходящими насадками може допомогти операторам більш цілеспрямовано обробляти такі зони, однак геометрія деталі залишається обмежувальним фактором. Тестуйте справжні виробничі деталі, за можливості обертайте або змінюйте їх положення й оглядайте приховані поверхні, а не оцінюйте лише видиму сторону.
Ручна гнучкість та автоматизована повторюваність
Ручне нанесення забезпечує гнучкість у разі частих змін асортименту виробів або різниці в розмірах деталей. У цьому випадку пульверизатор для порошкового фарбування тісно пов’язаний із кваліфікацією оператора, його комфортом та зрозумілістю елементів керування. Чутливий спусковий гачок та зручні регулювання полегшують внесення невеликих корективів, а навчання сприяє підтриманню постійної відстані та рівномірного руху. Порівняння продуктивності мають враховувати, наскільки швидко оператори досягають прийнятного результату на типових деталях, а не лише максимальне значення потужності.
Автоматизовані лінії роблять більший акцент на повторюваних налаштуваннях, кріпленні та інтеграції зі швидкістю конвеєра й подачею деталей. Порошковий розпилювач, що використовується в автоматизації, має забезпечувати стабільний розподіл фарби протягом багатьох циклів і залишатися доступним для очищення та технічного обслуговування. Оптимальний вибір залежить від компоновки лінії й різноманітності продукції, а не просто від того, чи є розпилювач ручним чи автоматичним. Порівняйте повторюваність виміряних показників товщини плівки й час, необхідний для відновлення налаштувань після планового технічного обслуговування.
Оцінка обладнання для отримання надійних результатів
Використовуйте критерії порівняння, засновані на виробничих умовах
Контрольований випробувальний процес надає більше інформації, ніж порівняння окремих технічних характеристик. Для кожної пульверизаторної гармати для порошкового фарбування використовуйте однакову підготовку субстрату, одну й ту саму партію порошку, однакові перевірки заземлення, однакові умови в камері та цільову товщину плівки. Фіксуйте всі налаштування й оглядайте кілька ділянок кожної деталі, у тому числі краї та заглиблення. Такий підхід допомагає розділити вплив обладнання від варіацій технологічного процесу й виявити, чи є виявлена різниця у продуктивності суттєвою для реального застосування.
Увідміть до оцінки витрати матеріалу, додаткове фарбування (touch-up), переналаштування між завданнями та очищення. Пульверизаторна гармата для порошкового фарбування, яка забезпечує рівномірний розподіл, але потребує частого втручання, може не підходити для високоваріативного виробничого процесу. Навпаки, система з більшою кількістю регулювань може виявитися корисною, коли завдання значно відрізняються. Порівнюйте загальні трудовитрати, необхідні для отримання прийнятного якості покриття, і залучайте до випробування операторів, які будуть експлуатувати та обслуговувати це обладнання.
Узгодьте системи керування та обслуговування з технологічним процесом
Керування має бути достатньо зрозумілим, щоб оператори могли відтворювати затверджені налаштування під час різних змін. Чіткі діапазони регулювання та зафіксовані рецепти можуть зменшити уникненні варіації між налаштуваннями різних пневматичних пістолетів для нанесення порошкового покриття. Підтвердьте, які налаштування можна заблокувати або задокументувати, і визначте, як оператори мають реагувати при зміні порошку, геометрії деталі або умов навколишнього середовища. Це особливо корисно, коли кілька осіб користуються одним обладнанням або коли виробництво чергується між різними продуктами.
Обслуговування також впливає на продуктивність з часом. Зношені сопла, забруднені компоненти, пошкоджені кабелі або непостійне заземлення можуть погіршити роботу пневматичного пульверизатора для порошкового фарбування, який добре працював під час початкових випробувань. Перевірте доступ до точок регулярного огляду та встановіть процедури очищення, що відповідають графіку виробництва. У електростатичних системах модуль високої напруги — це один із елементів системи заряджання; його придатність слід оцінювати разом із повним пульверизатором, системою керування та процесом нанесення.
Часті запитання
Яка різниця в продуктивності є найважливішою для плоских панелей?
Для плоских панелей надавайте перевагу сталій ширині розпилення, стабільній подачі порошку та рівномірному шару фарби у центральній частині та на краях. Пневматичний пульверизатор для порошкового фарбування слід оцінювати за реальною швидкістю лінії та відстанню нанесення. Підтвердіть результати шляхом огляду покриття, а не припускати, що ширше розпилення автоматично поліпшить покриття.
Чи може один пульверизатор працювати як для простих, так і для складних деталей?
Часто, але досяжна узгодженість залежить від діапазону налаштувань, варіантів сопел, доступу до деталей та техніки оператора. Порошковий розпилювач може обробляти деталі з різною геометрією, якщо параметри й методи нанесення можна адаптувати. Випробування на найскладніших деталях показують, де може знадобитися спеціальна конфігурація.
Як команди мають порівнювати розпилювачі перед заміною обладнання?
Зберігайте сталі умови процесу, виконуйте випробування на типових деталях і порівнюйте рівномірність плівки, коефіцієнт перенесення, необхідність додаткового нанесення, час налаштування та потреби в технічному обслуговуванні. Залучіть операторів до оцінки й задокументуйте всі параметри. Це дозволяє оцінювати кожен порошковий розпилювач за вимогами виробництва, а не лише за коротким демонстраційним тестом.