
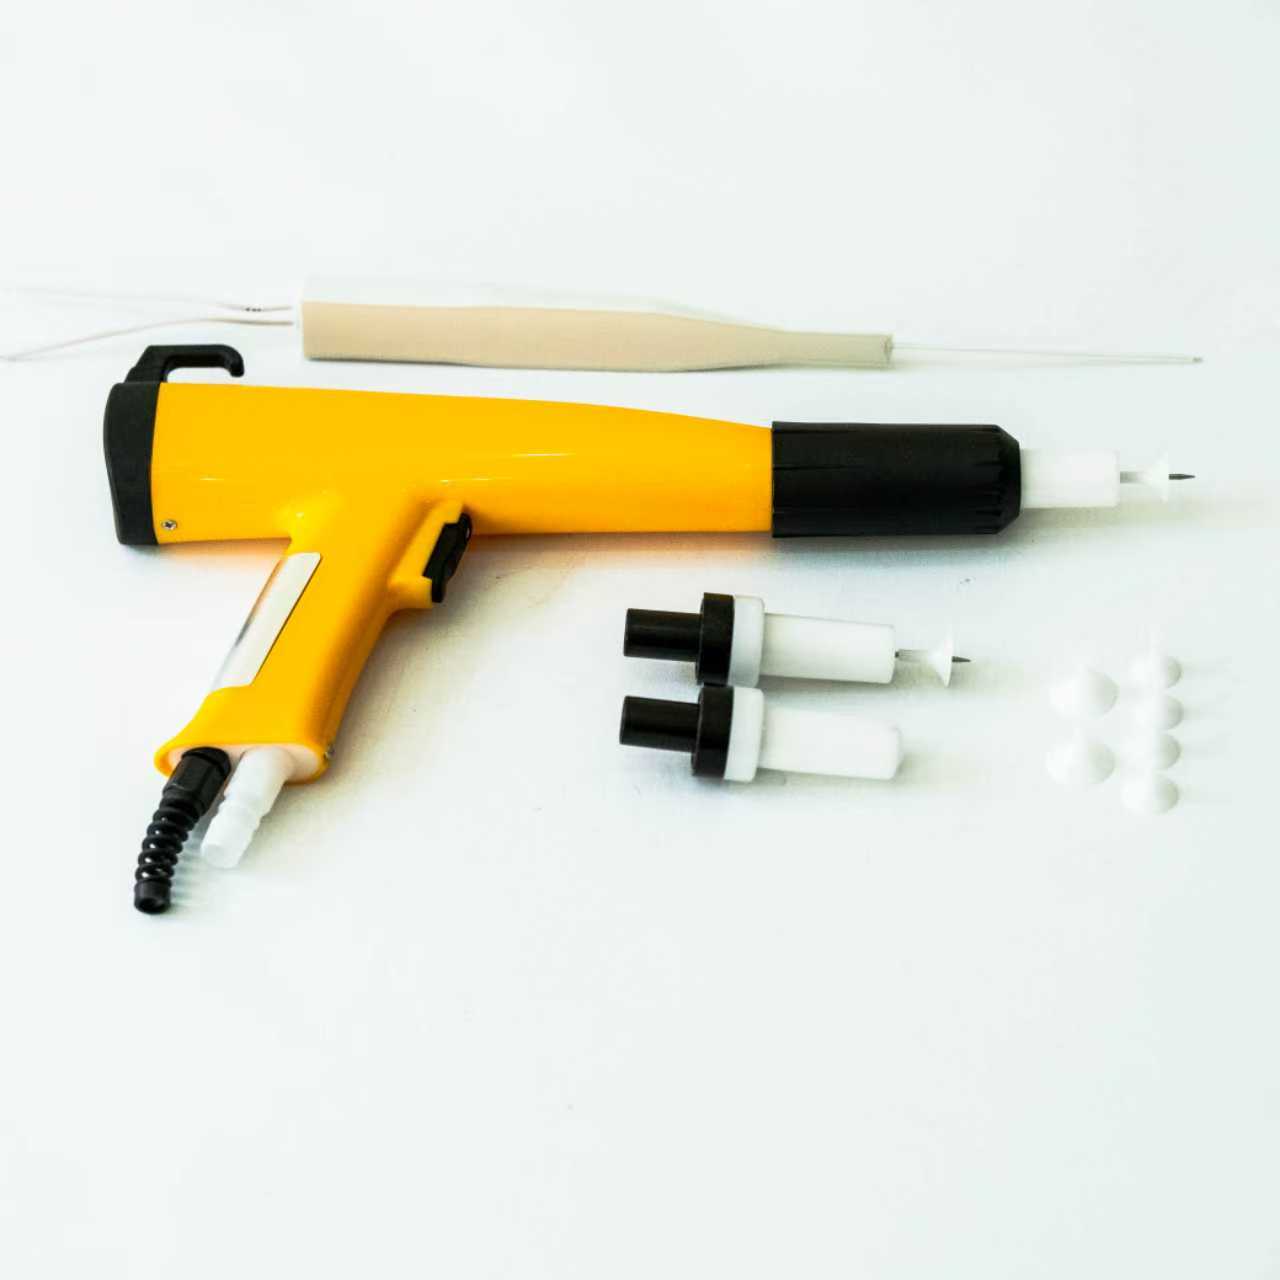
يمكن لمسدسات رش الطلاء البودرية المختلفة أن تُنتج نتائج مختلفةً بشكلٍ ملحوظ، حتى عند استخدام نفس نوع البودرة وإعدادات الطلاء. وتظهر الفروقات العملية في كفاءة الانتقال، واتساق طبقة الطلاء، وتغطية الحواف، وسهولة التحكم من قِبل المشغل، ومقدار الضبط المطلوب. ويساعد فهم أداء مسدس رش الطلاء البودري فرق الإنتاج على ربط اختيار المعدات بهندسة القطعة، والكمية المنتجة، ومتطلبات النهاية، بدلًا من الاعتماد على مواصفة واحدة بارزة.

لا يتحدد الأداء بالمسدس وحده. بل تؤثر فيه عوامل أخرى مثل مخرجه الكهروستاتيكي، وطرائق توصيل البودرة، وتكوين الفوهة، وتقنية المشغل، والعلاقة بين المسدس وقطعة العمل. فقد لا يوفّر مسدس رش الطلاء البودري الملائم للأسطح العريضة المسطحة نفس درجة التحكم عند رش الأجزاء المقعّرة أو الملامح الضيقة. ويمنح مقارنة هذه العوامل المشترين صورةً أكثر فائدةً عن النتائج المتوقعة، وتساعدهم في تحديد ما يجب اختباره قبل إدخال أي تغيير في خط الإنتاج.
العوامل الأساسية التي تشكّل أداء مسدس الرش
الشحن الكهروستاتيكي وكفاءة النقل
تُشحِن بندقية رش مسحوق كهروستاتيكية المسحوق بحيث تنجذب الجسيمات إلى قطعة عمل موصلة بالأرض. ويؤثر اتساق الشحن في كمية المسحوق التي تصل إلى القطعة وفي درجة انتظام ترسبها. وباستخدام بندقية رش مسحوق ذات إخراج مستقر وقابل للضبط، يصبح من الأسهل تحقيق التوازن بين قوة الانجذاب وكمية الترسب بالنسبة لأنواع مختلفة من القطع. ومع ذلك، فإن كفاءة النقل الفعلية ما زالت تعتمد على عوامل أخرى مثل جودة التوصيل بالأرض، وتدفق الهواء داخل الغرفة، وخصائص المسحوق، والمسافة بين البندقية والقطعة؛ ولذلك لا يمكن الاعتماد على مواصفات المعدات وحدها للتنبؤ بالنتيجة.
الجهد العالي ليس تلقائيًّا أفضل في كل حالة. فالإخراج المفرط قد يُسهم في إعادة التأين العكسي أو التراكم غير المتجانس، لا سيما في الأجزاء العميقة والزوايا. وتتيح بندقية رش الطلاء البودرية الفعَّالة للمشغلين ضبط الإعدادات وفق هندسة القطعة وظروف الطلاء، بدلًا من اعتبار إعداد واحد صالحًا عالميًّا. وعند مقارنة الأنظمة، فاحص مدى التعديل وإعادة التكرار بدقة، ثم تحقَّق من صحة الإعدادات على قطع نموذجية باستخدام البودرة الفعلية وظروف الخط الفعلي.
تحكم تدفُّق البودرة وأنماط الرش
يحدِّد نظام التوصيل الاستقرار الذي يتحرَّك به البودرة من مصدر التغذية إلى القطعة المراد طلاؤها. فقد تؤدي التقلبات في التغذية أو ضغط الهواء أو حالة الخرطوم أو تسييل البودرة إلى تغيُّر النمط حتى لو كانت بندقية رش الطلاء البودري مصمَّمة جيِّدًا. ويؤدي التدفُّق المستقر إلى بناء طبقة طلاء متوقَّعة ويقلِّل الحاجة إلى عمليات لمس ثانية متكرِّرة. وللمقارنة العادلة، قيِّم استقرار النمط خلال دورة إنتاج طبيعية بدلًا من الحكم على عرض توضيحي قصير.
تؤثر شكل وحجم الفوهة في عرض نمط الرش وتركيزه. ويمكن لنموذج الرش الواسع أن يغطي الأسطح المفتوحة بكفاءة، بينما قد يوفّر النموذج الأضيق تحكّمًا أكبر حول الملامح الصغيرة. ويجب أن يجعل مسدس رش المسحوق المناسب من العملي اختيار نمط مناسب للقطعة بدلًا من إلزام العاملين بتعويض أوجه القصور عبر حركات غير مريحة. ويجدر تقييم التغطية على المسافة والسرعة الاعتياديتين للمسدس، بما في ذلك الانتقالات بين المناطق المستوية والحافات.
الاختلافات في الأداء حسب القطعة والمهمة الإنتاجية
الأسطح المفتوحة مقارنةً بالهندسة المعقدة
المكونات الكبيرة المسطحة تتطلب تغطية مستقرة ومتجانسة، وأنماط رش تمتد على مساحة واسعة ومفيدة. ولأداء هذه المهام، يُفضَّل استخدام بندقية رش البودرة التي تحافظ على تدفقٍ ثابتٍ وإعداداتٍ بسيطةٍ، ما يساعد العاملين على تنفيذ عمليات رش متكررة وموثوقة. والدقة الزائدة ليست ذات أهمية كبيرة مقارنةً بالتساوي في سماكة طبقة التغطية عبر اللوحة. وعليه، ينبغي مقارنة ترسب المادة عند الحواف وبين المساحات المتداخلة من كل عملية رش، وكذلك مظهر المنطقة المركزية، لأن الأنماط المختلفة قد تُنتج ملفات تغطية مُختلفة.
تتطلب الأجزاء المعقدة وصولاً أفضل والتحكم الكهروستاتيكي الدقيق. فقد تقاوم المناطق المُنحَدِرة أو الزوايا أو المناطق المحصورة داخل ما يُعرف بـ«قفص فاراداي» دخول البودرة أو تتراكم فيها كميات زائدة من المادة. وبندقية رش البودرة التي تتيح ضبط الإخراج وتحتوي فوهات مناسبة قد تساعد العاملين على التعامل مع هذه المناطق بدقة أكبر، لكن الشكل الهندسي للجزء يظل عاملاً مقيِّداً. لذا، يجب اختبار الأجزاء في ظروف الإنتاج الفعلية، وتدويرها أو إعادة وضعها عند الإمكان، وفحص الأسطح المخفية بدل الاقتصار على تقييم السطح المرئي فقط.
المرونة اليدوية والتكرار الآلي
توفر الطريقة اليدوية مرونةً عندما يتغير مزيج المنتجات بشكل متكرر أو تتفاوت أبعاد القطع. وفي هذه الحالة، يرتبط بندقية رش الطلاء البودرية ارتباطًا وثيقًا بمهارة المشغل وراحته ووضوح أدوات التحكم. ويمكن أن تُسهِّل الزناد الاستجابة والتعديلات السهلة الوصول إليها إجراء تصحيحات طفيفة، بينما تدعم التدريبات الحفاظ على مسافة وحركة ثابتتين. وينبغي أن تشمل مقارنات الأداء سرعة تحقيق المشغلين لنتيجة مقبولة على قطع نموذجية، وليس فقط الإعداد الأقصى للإنتاج.
تركّز الخطوط الآلية بشكل أكبر على الإعدادات القابلة للتكرار، والتركيب، والتكامل مع سرعة الناقل وعرض القطع. ويجب أن يوفّر مسدس رش الطلاء البودري المستخدم في الأتمتة نمطًا مستقرًّا عبر الدورات المتكررة، وأن يظل سهل الوصول إليه لعمليات التنظيف والصيانة. وأفضل خيار يعتمد على تخطيط الخط وتنوّع المنتج، وليس فقط على كون المسدس يدويًّا أم آليًّا. وعليك مقارنة قابلية التكرار في نتائج قياس السماكة، والوقت اللازم لإعادة ضبط الإعدادات بعد الخدمة الروتينية.
تقييم المعدات للحصول على نتائج موثوقة
استخدام معايير مقارنة مستندة إلى الإنتاج
التجربة الخاضعة للرقابة توفر معلومات أكثر فائدةً مقارنةً بمقارنة المواصفات المعزولة. استخدم نفس تحضير السطح الأساسي، ودفعة مسحوق واحدة، وفحوصات التأريض، وظروف الكابينة، وسمك طبقة الطلاء المستهدفة لكل بندقية رش طلاء بالمسحوق. سجّل الإعدادات وافحص عدة مواقع على كل قطعة، بما في ذلك الحواف والمناطق المُغْلَقة. ويُساعد هذا الأسلوب في التمييز بين تأثيرات المعدات والتغيرات العملية، كما يكشف ما إذا كانت الفروق في الأداء ذات معنىٍ فعليٍّ بالنسبة للتطبيق المقصود.
اشمل في التقييم كمية المواد المستخدمة، واللمسات النهائية الإضافية، وعمليات التحويل بين المهام، والتنظيف. فقد لا تكون بندقية رش طلاء بالمسحوق التي تُنتج نمطاً أملساً مناسباً لسير عمل يتضمّن تنوعاً عالياً في المهام إذا احتاجت تدخلات متكررة. وعلى العكس، قد يكون النظام الذي يتيح ضبطاً أكبر ذا قيمةٍ كبيرةٍ عندما تتفاوت المهام اختلافاً كبيراً. وقِّيم مجموع الجهد المطلوب لتحقيق تشطيب مقبول، وشارك المشغلين الذين سيستخدمون المعدات ويقومون بصيانتها في التجربة.
وجّه أنظمة التحكم والصيانة لتتوافق مع العملية
يجب أن تكون أجهزة التحكم مفهومةً بدرجة كافيةٍ لتمكين العاملين من إعادة ضبط الإعدادات المعتمدة بدقةٍ بين النوبات المختلفة. ويمكن أن تقلِّل النطاقات الواضحة للضبط والوصفات المسجَّلة من التباين غير الضروري الناتج عن تغيُّر إعدادات بندقية رش الطلاء البودري من حالةٍ إلى أخرى. وعليك التأكُّد من الإعدادات التي يمكن قفلها أو توثيقها، وتحديد الطريقة التي يتعامل بها العاملون عند تغيُّر نوع البودرة أو هندسة القطعة أو الظروف البيئية. ويكتسب هذا الأمر أهميةً خاصةً في الحالات التي يشترك فيها عدة أشخاص في استخدام المعدات، أو عندما تتبدَّل دفعات الإنتاج بين منتجاتٍ مختلفة.
كما تؤثر الصيانة على الأداء مع مرور الوقت. فالفوهات البالية، أو المكونات الملوثة، أو الكابلات التالفة، أو التأريض غير المتسق قد تُضعف أداء بندقية رش مسحوق الطلاء التي كانت تعمل بكفاءة عالية خلال الاختبارات الأولية. وينبغي التحقق من سهولة الوصول إلى نقاط الفحص الروتيني وإرساء ممارسات التنظيف بما يتناسب مع جدول الإنتاج. أما في الأنظمة الكهروستاتيكية، فإن وحدة الجهد العالي تشكّل عنصرًا واحدًا ضمن ترتيب الشحن؛ لذا يجب تقييم مدى ملاءمتها بالتزامن مع البندقية الكاملة وأجهزة التحكم وعملية التطبيق.
الأسئلة الشائعة
أي فرق في الأداء هو الأهم للأسطح المستوية؟
بالنسبة للأسطح المستوية، ينبغي إعطاء الأولوية لاتساع النمط المتسق، وتوصيل المسحوق بشكل مستقر، وتوزيع طبقة الطلاء بشكل متجانس في المنتصف والحواف. ويجب تقييم بندقية رش مسحوق الطلاء عند سرعة خط إنتاج واقعية وبمسافة تطبيق واقعية. ويجب التأكد من النتائج عبر فحص الطبقة المطلية بدلًا من افتراض أن توسيع النمط سيحسّن التغطية تلقائيًّا.
هل يمكن استخدام بندقية واحدة لكلٍّ من الأجزاء البسيطة والمعقدة؟
غالبًا ما يكون ذلك ممكنًا، لكن الاتساق القابل للتحقيق يعتمد على مدى التعديل وخيارات الفوهة وسهولة الوصول إلى القطعة ومهارة المشغل. وقد تتعامل بندقية رش الطلاء البودرية مع أشكال هندسية متنوعة عندما يمكن تعديل الإعدادات وطرق التطبيق. وتُظهر الاختبارات التي تُجرى على أكثر القطع تحديًا المواقع التي قد تتطلب فيها إعدادات مخصصة.
كيف ينبغي على الفرق مقارنة البنادق قبل تغيير المعدات؟
احفظ ظروف العملية ثابتةً، وشغّل قطعًا نموذجيةً، وقارن انتظام طبقة الطلاء والنقل واللمسات النهائية والوقت اللازم للإعداد واحتياجات الصيانة. وضمِّن المشغلين في التقييم ووثِّق الإعدادات. وبذلك يُمكن تقييم كل بندقية رش طلاء بودري وفق متطلبات الإنتاج بدلًا من عرضٍ توضيحي قصير.