
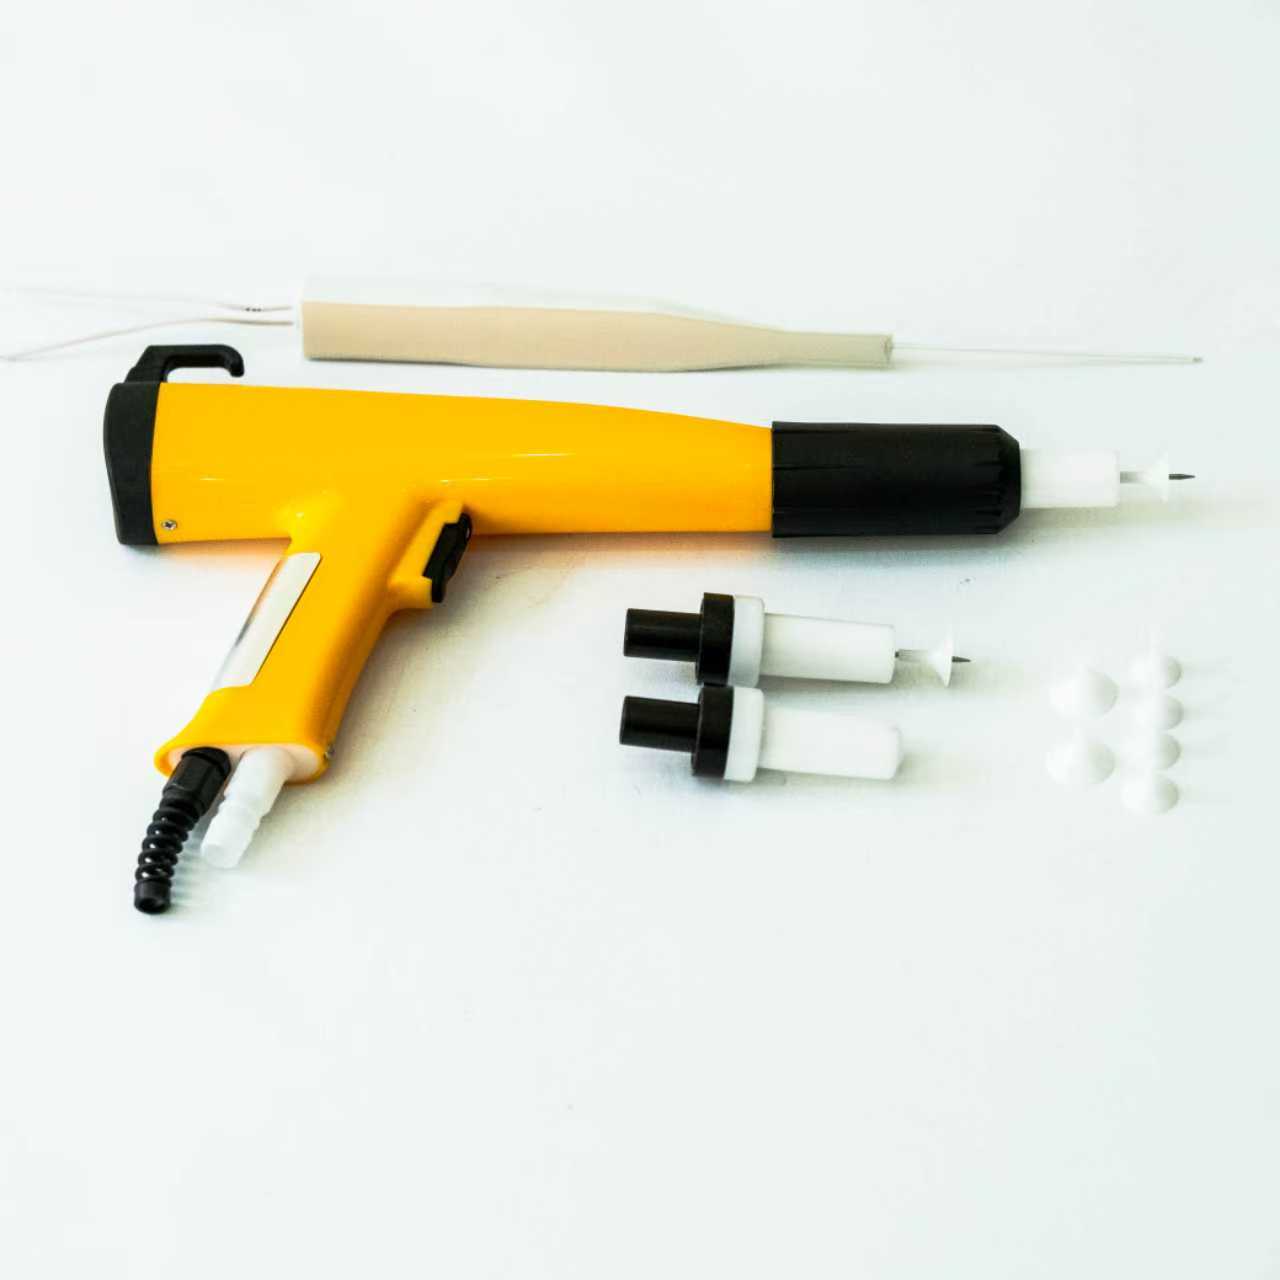
Różne pistolety do natrysku proszkowego mogą dawać wyraźnie różne rezultaty, nawet przy użyciu tego samego proszku i tych samych ustawień powłoki. Różnice praktyczne przejawiają się w efektywności przenoszenia ładunku, spójności warstwy, pokryciu krawędzi, kontroli przez operatora oraz ilości koniecznych dostosowań. Zrozumienie działania pistoletu do natrysku proszkowego pozwala zespołom produkcyjnym łączyć wybór sprzętu z geometrią części, wydajnością oraz wymaganiami dotyczącymi wykończenia – zamiast polegać wyłącznie na jednej, dominującej specyfikacji technicznej.

Wykonanie nie jest określone wyłącznie przez pistolet. Istotne są jego wyjściowy ładunek elektrostatyczny, sposób dostarczania proszku, konfiguracja dyszy, technika operatora oraz relacja pistoletu do przedmiotu roboczego. Pistolet do natrysku proszkowego odpowiedni do szerokich, płaskich paneli może nie zapewniać takiej samej kontroli przy częściach zagłębionych lub wąskich profilach. Porównanie tych czynników daje zakupującym bardziej użyteczny obraz oczekiwanych rezultatów i pomaga określić, co należy przetestować przed wprowadzeniem zmian w produkcji.
Podstawowe czynniki wpływające na wydajność pistoletu do natrysku proszkowego
Ładowanie elektrostatyczne i wydajność przenoszenia
Pistolet do natryskowego nanoszenia proszku elektrostatycznego nadaje ładunek proszkowi, dzięki czemu cząstki są przyciągane do uziemionego przedmiotu. Spójność ładowania wpływa na ilość proszku docierającego do przedmiotu oraz na jednorodność jego osadzania. Pistolet do natryskowego nanoszenia proszku o stabilnym i regulowanym wyjściu ułatwia dopasowanie siły przyciągania i intensywności osadzania do różnych przedmiotów. Rzeczywista wydajność przenoszenia zależy jednak również od uziemienia, przepływu powietrza w kabinie, właściwości proszku oraz odległości aplikacji, dlatego same specyfikacje sprzętu nie pozwalają przewidzieć końcowego wyniku.
Wysokie napięcie nie jest automatycznie lepsze w każdej sytuacji. Nadmierna moc wyjściowa może powodować jonizację zwrotną lub nieregularne osadzanie, szczególnie w głębokich wgłębieniach i narożnikach. Sprawny pistolet do natrysku proszkowego pozwala operatorom dostosowywać ustawienia do geometrii detalu i warunków nanoszenia powłoki zamiast stosować jedno uniwersalne ustawienie. Przy porównywaniu systemów należy zwrócić uwagę na zakres i powtarzalność regulacji, a następnie zweryfikować ustawienia na reprezentatywnych detalach przy użyciu rzeczywistego proszku i rzeczywistych warunków linii produkcyjnej.
Kontrola przepływu proszku i kształtu strumienia
System doprowadzania określa, jak równomiernie proszek przemieszcza się od źródła zasilania do przedmiotu roboczego. Wahania w podawaniu proszku, ciśnieniu powietrza, stanie węża lub fluidyzacji proszku mogą powodować zmiany kształtu strumienia nawet przy dobrze zaprojektowanym pistolecie do natrysku proszkowego. Stały przepływ sprzyja przewidywalnemu tworzeniu się warstwy powłoki i zmniejsza konieczność wielokrotnego poprawiania powłoki. Aby dokonać sprawiedliwego porównania, należy ocenić stabilność kształtu strumienia w trakcie normalnego cyklu produkcyjnego, a nie na podstawie krótkiej demonstracji.
Kształt i rozmiar dyszy wpływają na szerokość oraz koncentrację wzoru natrysku. Szeroki wzór pozwala skutecznie pokrywać otwarte powierzchnie, podczas gdy węższy wzór zapewnia większą kontrolę przy małych detalach. Odpowiednia pistolet do natrysku proszkowego powinien umożliwiać łatwe dobieranie wzoru natrysku dostosowanego do danej części, zamiast zmuszać operatorów do kompensowania niedoskonałości za pomocą nienaturalnych ruchów. Ocenić pokrycie przy standardowej odległości i prędkości pracy pistoletu, w tym przejścia między obszarami płaskimi a krawędziami.
Różnice w wydajności w zależności od części i zadania produkcyjnego
Powierzchnie otwarte w porównaniu ze złożoną geometrią
Duże, płaskie elementy wymagają stabilnego i jednolitego pokrycia oraz wzoru aplikacji obejmującego użyteczny obszar. W przypadku takich zadań pistolet do natrysku proszku utrzymujący stały przepływ i proste ustawienia może pomóc operatorom w wykonywaniu powtarzalnych przejść. Nadmierna precyzja jest mniej ważna niż jednolita grubość warstwy na całym panelu. Porównaj osadzanie proszku na krawędziach i nachodzenie przejść, a także wygląd w środku, ponieważ różne wzory mogą dawać odmienne profile pokrycia.
Elementy o skomplikowanej geometrii stawiają większe wymagania w zakresie dostępu oraz kontroli elektrostatycznej. Wklęsłości, narożniki i obszary typu klatka Faradaya mogą utrudniać wprowadzanie proszku lub powodować jego nadmierną akumulację. Pistolet do natrysku proszku z regulowaną wydajnością i odpowiednimi opcjami dysz może pomóc operatorom w bardziej celowym podejściu do tych obszarów, jednak sama geometria pozostaje ograniczającym czynnikiem. Przetestuj rzeczywiste części produkcyjne, obracaj je lub zmieniaj ich położenie tam, gdzie to możliwe, oraz sprawdzaj ukryte powierzchnie zamiast oceniać wyłącznie widoczną stronę.
Ręczna elastyczność i automatyczna powtarzalność
Zastosowanie ręczne zapewnia elastyczność w przypadku częstych zmian asortymentu produktów lub różniących się rozmiarami części. W tym przypadku pistolet do natrysku proszkowego ściśle zależy od umiejętności operatora, jego komfortu oraz przejrzystości sterowania. Responsywny spust i łatwo dostępne regulacje ułatwiają wprowadzanie drobnych korekt, podczas gdy szkolenia wspierają zachowanie stałej odległości i ruchu. Porównania wydajności powinny obejmować, jak szybko operatorzy potrafią osiągnąć akceptowalny wynik na reprezentatywnych częściach, a nie tylko maksymalne ustawienie wydajności.
Zautomatyzowane linie kładą większy nacisk na powtarzalne ustawienia, montaż oraz integrację z prędkością taśmy transportowej i prezentacją części. Pistolet do natrysku proszkowego stosowany w zautomatyzowanych procesach musi zapewniać stabilny rozkład malowania w kolejnych cyklach oraz pozostawać łatwo dostępny do czyszczenia i konserwacji. Najlepszy wybór zależy od układu linii produkcyjnej oraz różnorodności wyrobów, a nie wyłącznie od tego, czy pistolet jest ręczny czy automatyczny. Porównaj powtarzalność zmierzonych wyników grubości warstwy powłoki oraz czas potrzebny na przywrócenie ustawień po rutynowej konserwacji.
Ocenianie sprzętu pod kątem niezawodnych rezultatów
Stosuj kryteria porównawcze oparte na produkcji
Zbadanie kontrolowane dostarcza więcej informacji niż porównywanie izolowanych specyfikacji. Dla każdej pistoletu do natrysku proszkowego należy zastosować takie same przygotowanie podłoża, tę samą partię proszku, takie same sprawdzenia uziemienia, identyczne warunki w kabinie oraz docelową grubość powłoki. Należy rejestrować ustawienia i przeprowadzać inspekcję w wielu miejscach na każdej części, w tym na krawędziach i w zagłębieniach. Takie podejście pozwala oddzielić wpływ sprzętu od zmienności procesu oraz ujawnia, czy różnica w wydajności ma istotne znaczenie dla rzeczywistego zastosowania.
W ocenie należy uwzględnić zużycie materiału, dotykowe poprawki, przełączanie między partiami oraz czyszczenie. Pistolet do natrysku proszkowego zapewniający gładki wzór, ale wymagający częstych interwencji, może nie nadawać się do pracy w środowisku o dużej różnorodności zamówień. Z kolei system oferujący więcej opcji regulacji może okazać się wartościowy, gdy zadania różnią się znacznie. Należy porównać całkowitą ilość pracy potrzebną do uzyskania akceptowalnego wykończenia oraz zaangażować w badaniu operatorów, którzy będą korzystać ze sprzętu i go serwisować.
Dostosuj sterowanie i konserwację do procesu
Sterowanie powinno być wystarczająco zrozumiałe, aby operatorzy mogli odtworzyć zatwierdzone ustawienia w każdej zmianie. Jednoznaczne zakresy regulacji oraz zapisane przepisy technologiczne mogą ograniczyć niepotrzebne różnice między kolejnymi ustawieniami pistoletu do natrysku proszkowego. Należy potwierdzić, które ustawienia można zablokować lub udokumentować, oraz określić sposób reagowania operatorów w przypadku zmiany proszku, geometrii części lub warunków środowiskowych. Jest to szczególnie przydatne tam, gdzie kilka osób korzysta z tego samego sprzętu lub gdy produkcja naprzemiennie obejmuje różne produkty.
Konserwacja wpływa również na wydajność w czasie. Zużyte dysze, skażone elementy, uszkodzone przewody lub niestabilne uziemienie mogą obniżyć skuteczność pistoletu do natrysku proszku, który dobrze sprawdzał się podczas wstępnych prób. Sprawdź dostęp do punktów rutynowej inspekcji i ustal praktyki czyszczenia dostosowane do harmonogramu produkcji. W systemach elektrostatycznych moduł wysokiego napięcia stanowi jeden z elementów układu ładowania; jego odpowiedniość należy oceniać łącznie z całym pistoletem, urządzeniami sterującymi oraz procesem aplikacji.
Często zadawane pytania
Która różnica w wydajności ma największe znaczenie dla płytek płaskich?
Dla płytek płaskich priorytetem jest stała szerokość wzoru, stabilna dostawa proszku oraz jednolita warstwa powłoki w środku i na krawędziach. Pistolet do natrysku proszku należy oceniać przy rzeczywistej prędkości linii produkcyjnej i odległości aplikacji. Wyniki należy potwierdzić poprzez inspekcję powłoki, a nie zakładać, że szerszy wzór automatycznie zapewni lepsze pokrycie.
Czy jeden pistolet może być używany zarówno do części prostych, jak i złożonych?
Często, ale osiągalna spójność zależy od zakresu regulacji, opcji dysz, dostępu do części oraz umiejętności operatora. Pistolet do natrysku proszkowego może radzić sobie z mieszonymi kształtami, o ile możliwe jest dostosowanie ustawień i metod aplikacji. Próby na najtrudniejszych elementach pokazują, gdzie konieczne może być dedykowane wyposażenie.
W jaki sposób zespoły powinny porównywać pistolety przed wymianą sprzętu?
Utrzymaj stałe warunki procesu, przeprowadź testy na reprezentatywnych elementach i porównaj jednolitość warstwy, współczynnik przenoszenia, konieczność dotapiania, czas przygotowania oraz zapotrzebowanie na konserwację. Zaangażuj operatorów w ocenę i udokumentuj wszystkie ustawienia. Dzięki temu każdy pistolet do natrysku proszkowego można ocenić pod kątem rzeczywistych wymagań produkcyjnych, a nie tylko krótkiej demonstracji.